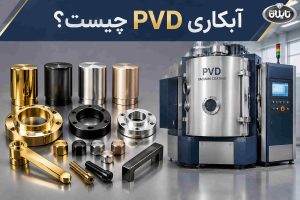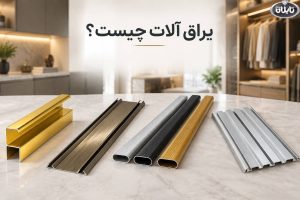
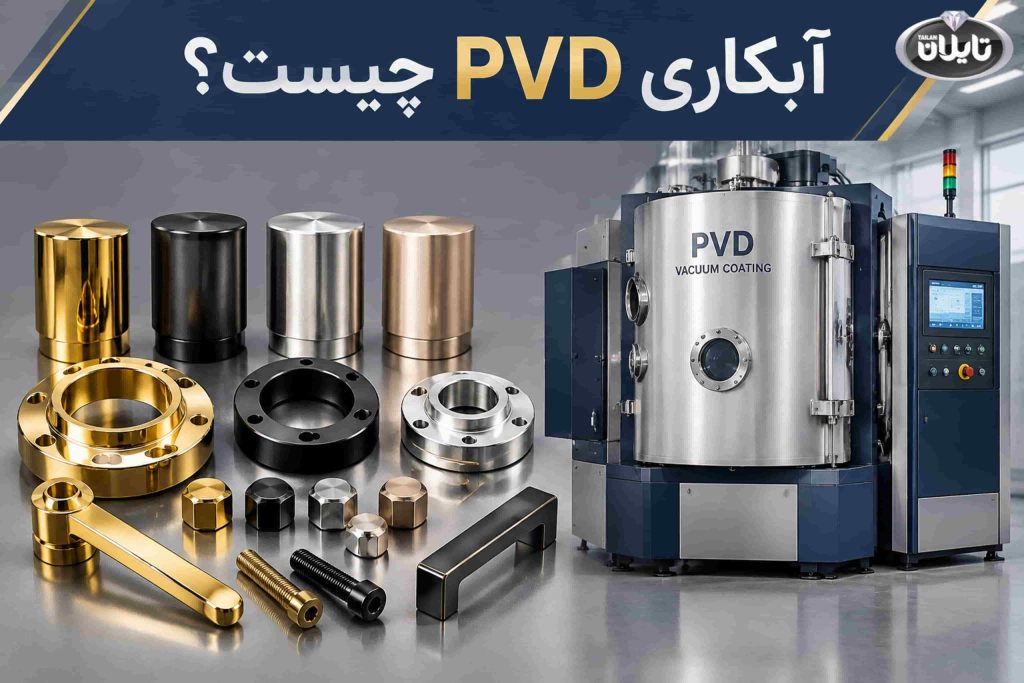
آبکاری PVD یک روش پوششدهی فیزیکی در محیط خلأ است که در آن با تبدیل ماده پوششدهنده به بخار و نشاندن اتمهای آن روی سطح قطعه لایهای نازک و مقاوم ایجاد میشود. این روش به دلیل امکان ایجاد رنگهای متنوع، ظاهر باکیفیت و مقاومت مناسب در برابر سایش در تولید یراق آلات لوکس، دستگیرهها، لوله رگال کمد دیواری و تجهیزات دکوراسیون داخلی کاربرد دارد.
آبکاری PVD یا Physical Vapor Deposition به معنای رسوبدهی فیزیکی از فاز بخار است. در این فرآیند مادهای مانند فلز یا ترکیبی از مواد در شرایط کنترل شده به بخار تبدیل میشود و روی سطح قطعه مینشیند. نتیجه پوششی نازک با ویژگیهای مشخص است که کیفیت آن به جنس زیرلایه، آمادهسازی سطح، ترکیب پوشش و شرایط اجرای فرآیند بستگی دارد.
برای آشنایی بیشتر با این روش پوششدهی در ادامه بررسی میکنیم که آبکاری PVD چگونه انجام میشود، چه تفاوتی با آبکاریهای سنتی دارد، چه مزایا و محدودیتهایی دارد و هنگام انتخاب یراقآلات دارای این پوشش باید به چه معیارهایی توجه کرد.
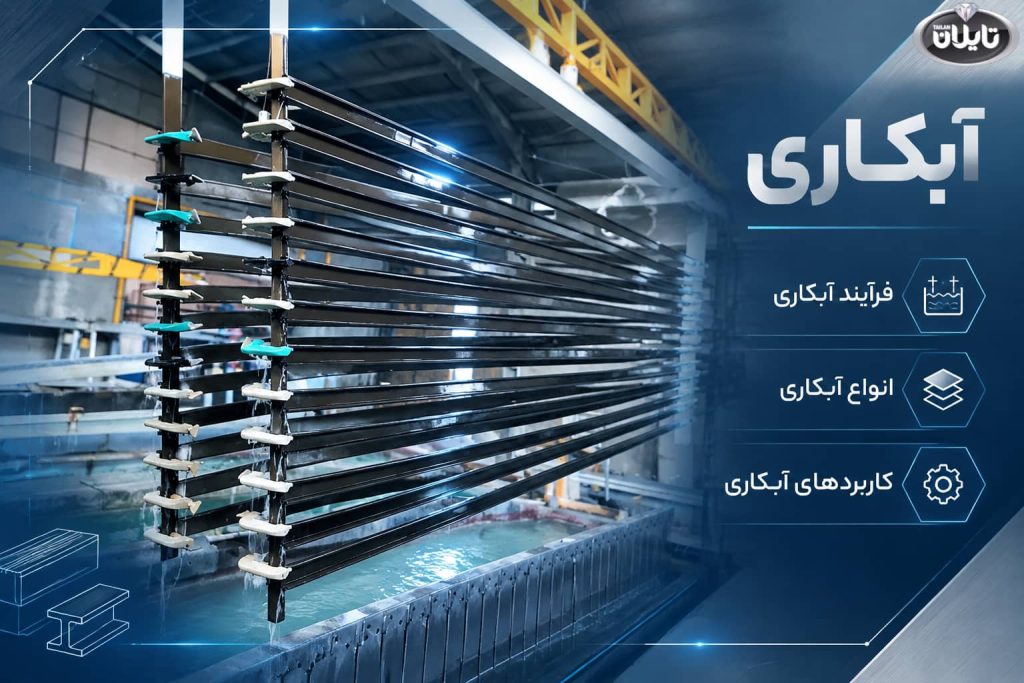
مطالعه بیشتر: آبکاری چیست؟ فرایند، انواع و کاربرد آبکاری
فرآیند آبکاری در خلأ چگونه کار میکند؟
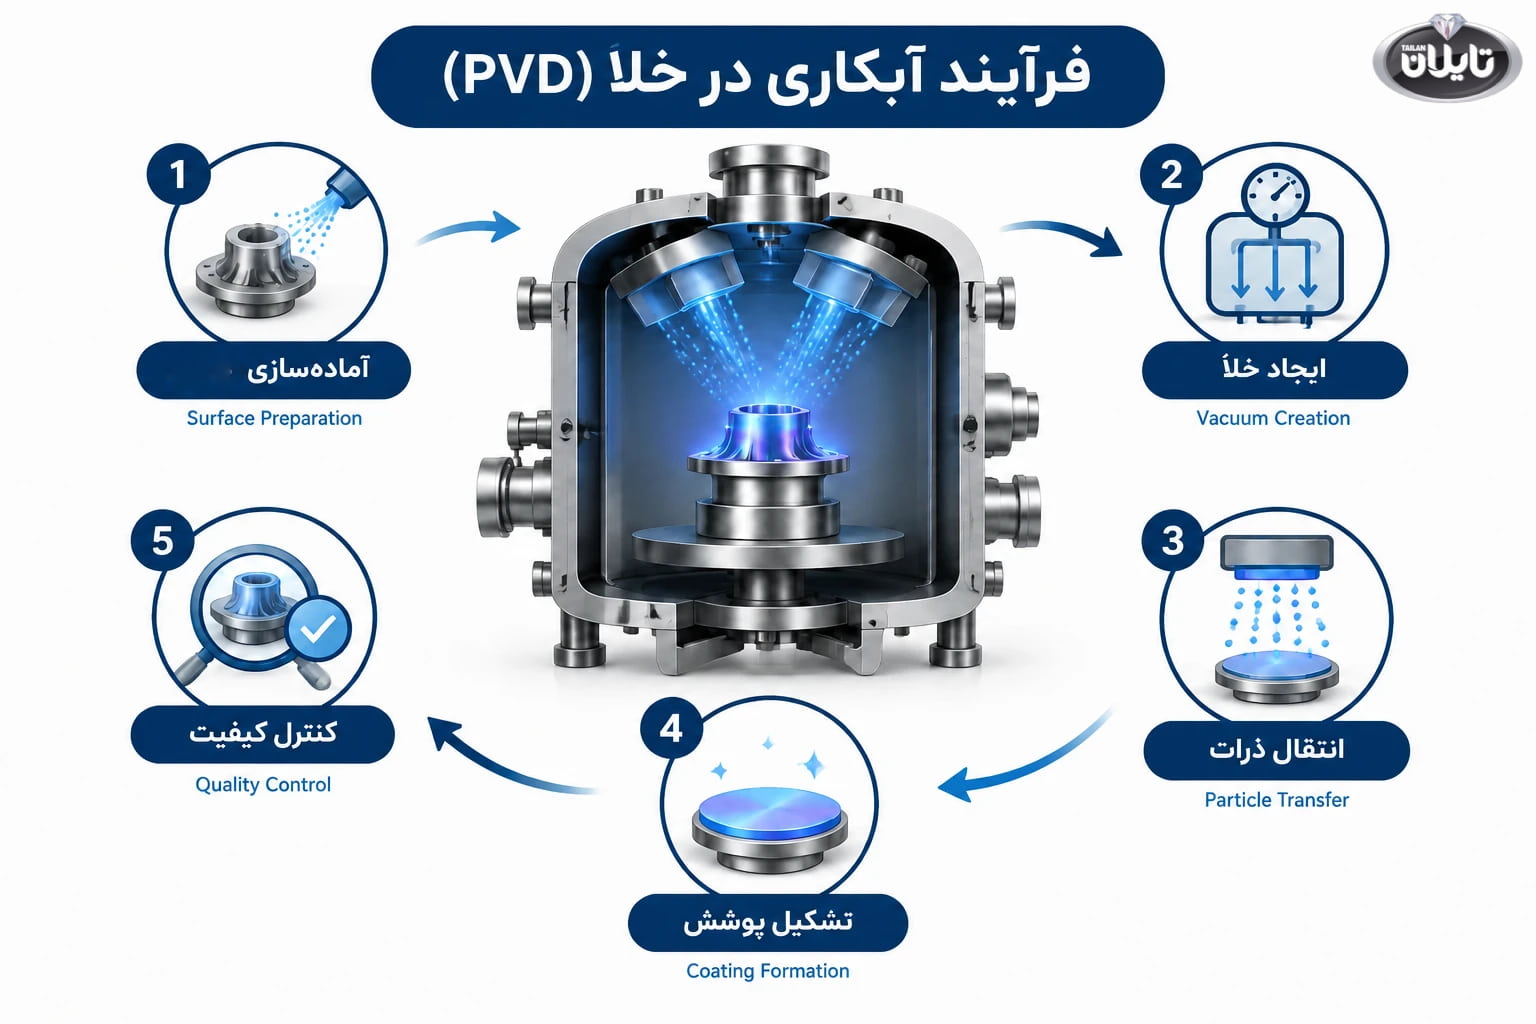
فرآیند PVD در محفظهای انجام میشود که فشار هوای آن نسبت به فشار محیط بسیار پایینتر است. کاهش فشار، شرایط لازم را برای انتقال کنترل شده مواد و تشکیل پوشش فراهم میکند. به طور معمول مراحل این فرآیند شامل آمادهسازی سطح قطعه، قرار دادن آن در محفظه، ایجاد خلأ، تولید بخار یا ذرات ماده پوششدهنده، نشاندن مواد روی سطح و بررسی کیفیت پوشش است.
در برخی روشهای PVD از گازهای واکنشپذیر نیز استفاده میشود تا ترکیباتی مانند نیتریدها تشکیل شوند. این ترکیبات بسته به نوع ماده و شرایط فرایند میتوانند ویژگیهای مکانیکی و ظاهری متفاوتی داشته باشند.
پوشش PVD معمولا بسیار نازک است، بنابراین ناهمواریها، خطوخشها و عیوب سطح زیرین ممکن است پس از پوششدهی همچنان دیده شوند. به همین دلیل آمادهسازی و پرداخت اولیه قطعه نقش مهمی در کیفیت نهایی دارد.
چرا به آن آبکاری فیزیکی بخار گفته میشود؟
نام این روش به سازوکار تشکیل پوشش اشاره دارد. ماده پوششدهنده ابتدا از طریق یک فرآیند فیزیکی به بخار یا ذرات قابل انتقال تبدیل میشود و سپس روی سطح قطعه رسوب میکند.
تفاوت اصلی آن با آبکاری الکتروشیمیایی این است که در آبکاری الکتروشیمیایی، رسوب فلز معمولا از محلول حاوی یونهای فلزی و با کمک جریان برق صورت میگیرد. اما در PVD ماده پوششدهنده از طریق انتقال فیزیکی در محیط خلأ به سطح میرسد.
با این حال PVD لزوما به معنای استفاده از یک فلز خالص نیست. پوشش نهایی میتواند از فلز یا ترکیباتی مانند نیتریدها تشکیل شده باشد. بنابراین برای شناخت دقیق خواص یک پوشش، باید نوع ماده و فرآیند اجرایی آن مشخص باشد.
آبکاری PVD چه تفاوتی با آبکاریهای سنتی دارد؟
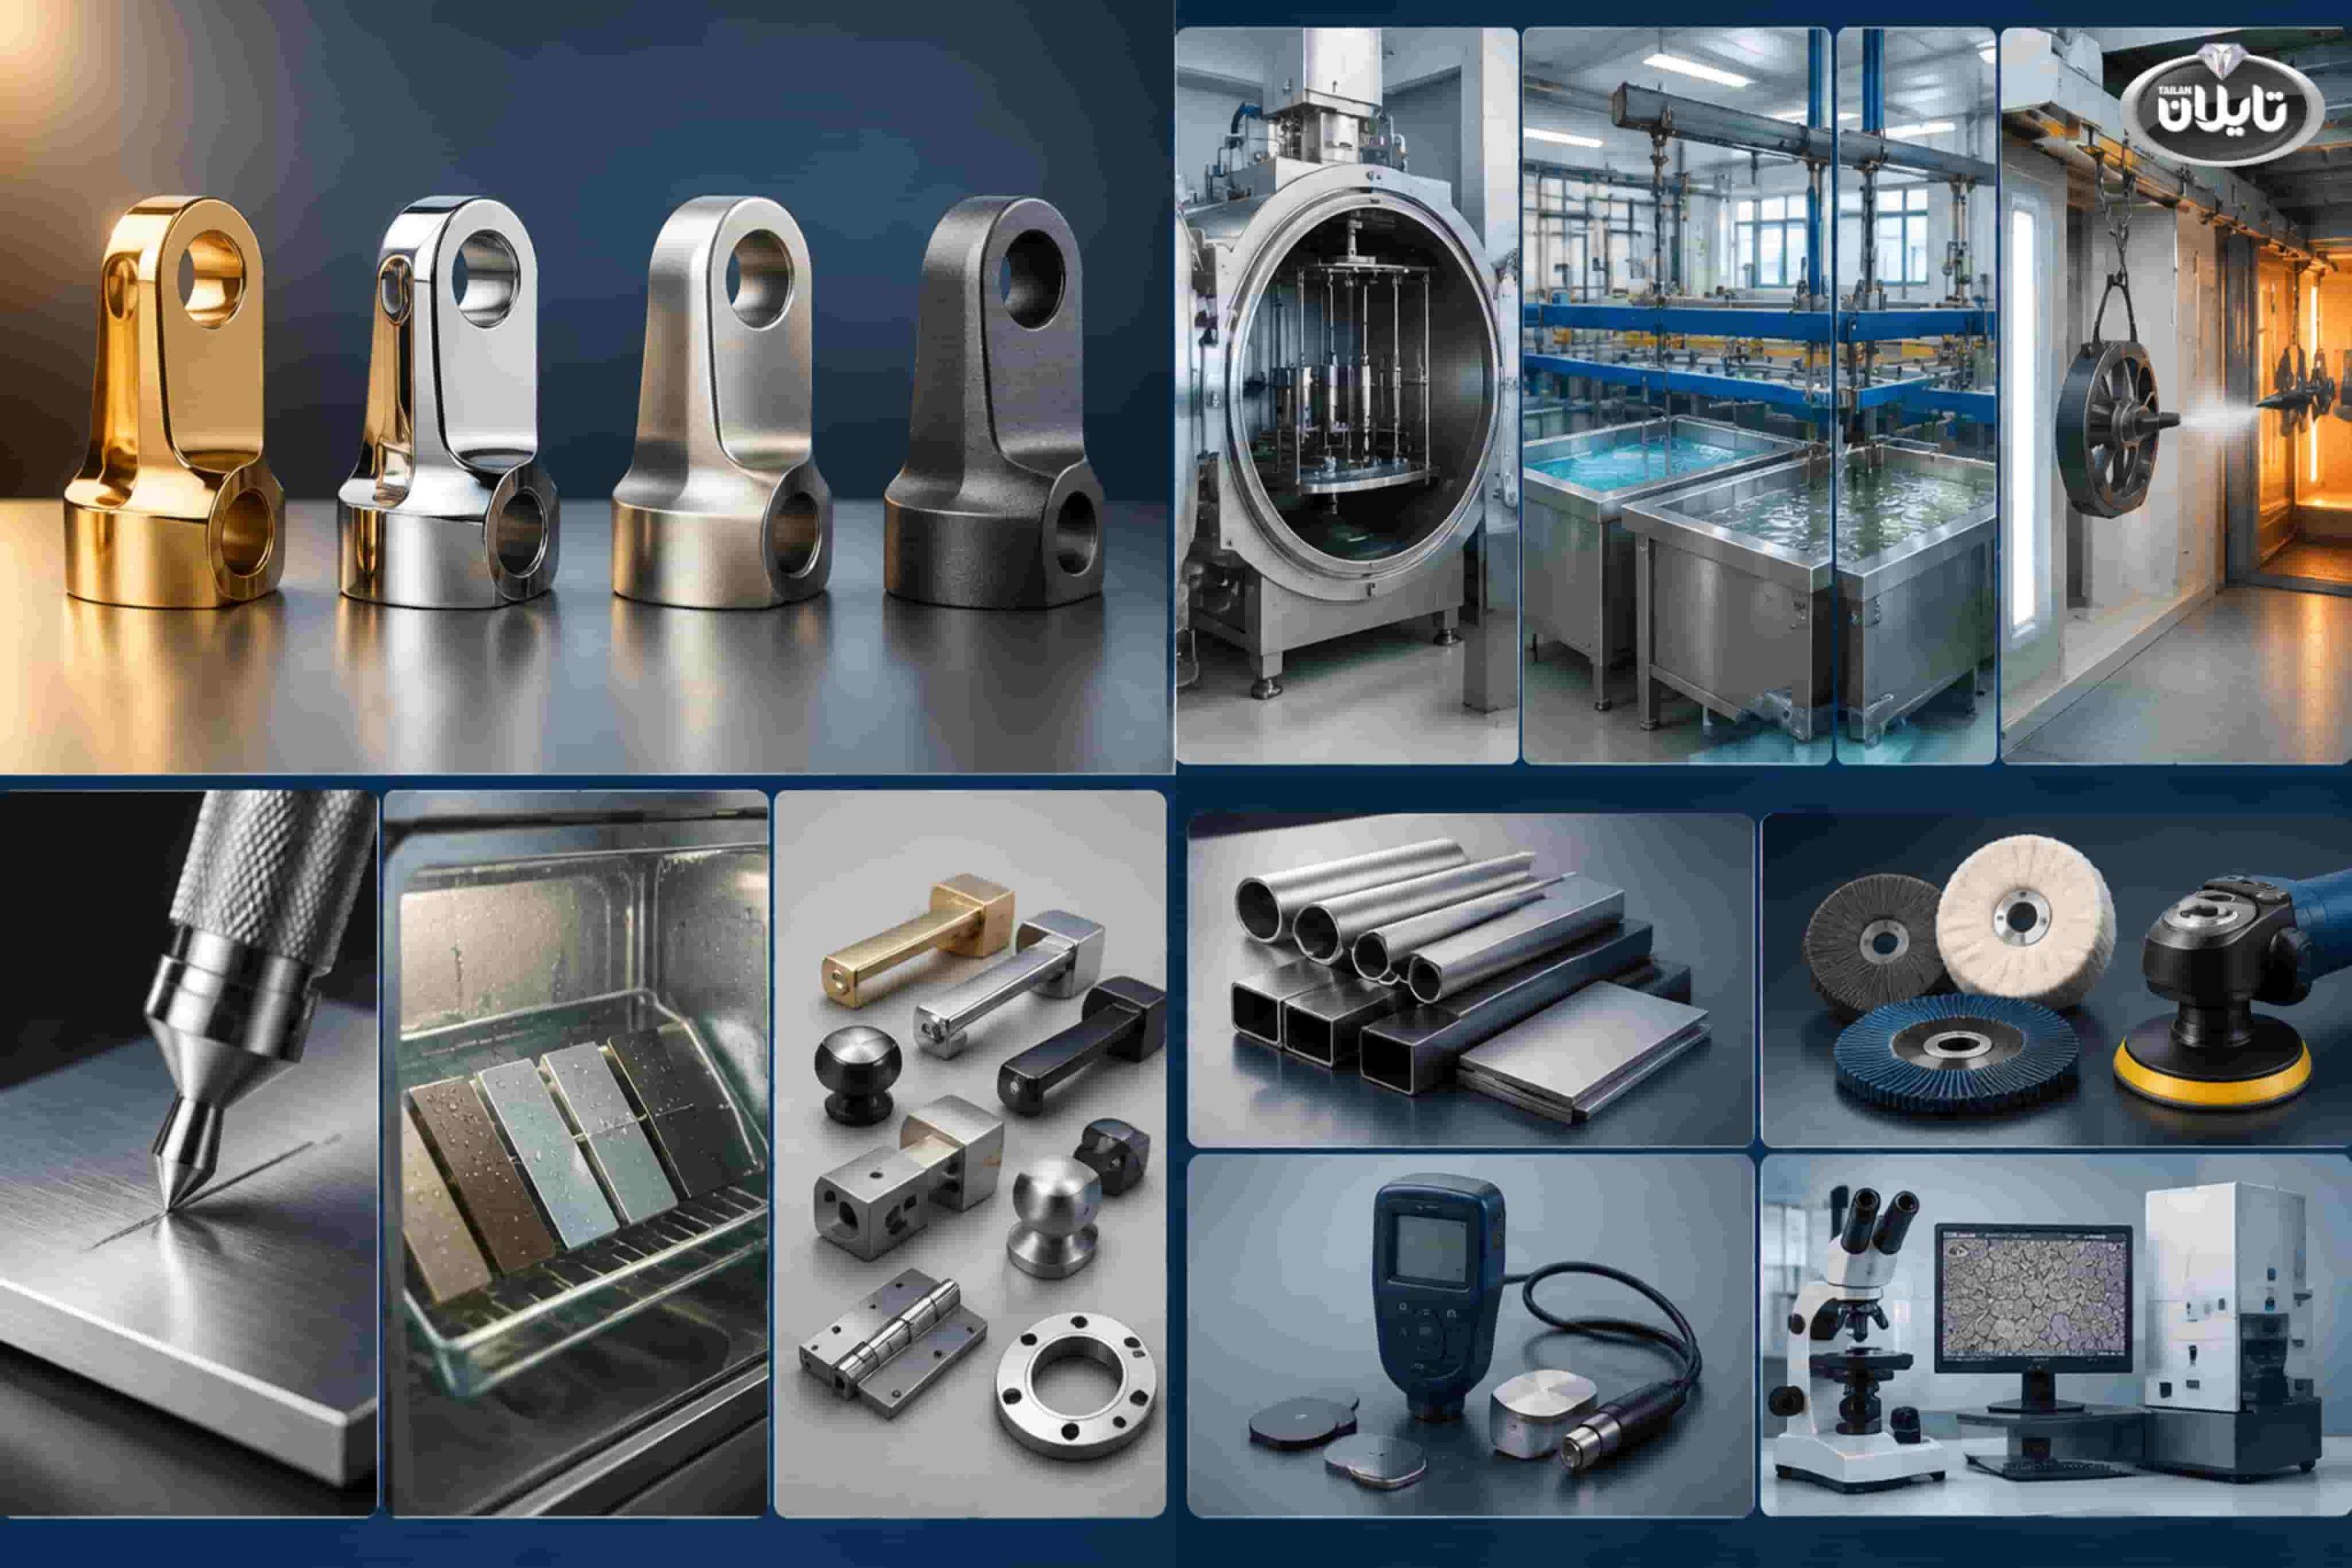
مهمترین تفاوت آبکاری PVD با روشهای سنتی، سازوکار تشکیل پوشش و شرایط اجرای آن است. در PVD ماده پوشش دهنده در محیط خلأ به سطح منتقل میشود. درحالی که آبکاریهایی مانند کروم و نیکل معمولا با فرآیندهای الکتروشیمیایی انجام میشوند.
به طور کلی مقایسه کیفیت این روشها فقط بر اساس نام آنها کافی نیست. جنس قطعه، ساختار لایهها، ضخامت پوشش، آمادهسازی سطح و نتایج آزمونهای دوام، همگی در عملکرد نهایی مؤثر هستند:
| معیار مقایسه | آبکاری PVD | آبکاری کروم | آبکاری نیکل | رنگ پودری الکترواستاتیک |
|---|---|---|---|---|
| روش ایجاد پوشش | رسوبدهی فیزیکی در خلا | معمولا رسوبدهی الکتروشیمیایی | معمولا رسوبدهی الکتروشیمیایی | پاشش پودر و پخت در کوره |
| ماهیت پوشش | لایه نازک فلزی یا ترکیبی | لایه فلزی کروم | لایه فلزی نیکل | لایه پلیمری رنگ |
| ظاهر | امکان ایجاد رنگهای متنوع و ظریف | معمولا نقرهای براق | نقرهای یا متمایل به زرد، بسته به نوع پوشش | تنوع زیاد رنگ و بافت |
| مقاومت در برابر سایش | وابسته به ترکیب و کیفیت پوشش؛ در بسیاری از کاربردها بالا | وابسته به نوع کروم و شرایط اجرا | وابسته به نوع نیکل و شرایط اجرا | وابسته به فرمول رنگ، ضخامت و پخت |
| مقاومت در برابر خوردگی | وابسته به زیرلایه، پوشش و کیفیت اجرا | وابسته به ساختار پوشش و زیرلایه | در بسیاری از کاربردها مناسب، وابسته به شرایط اجرا | وابسته به نوع رنگ و کیفیت اجرا |
| روش ارزیابی کیفیت | بررسی ضخامت، چسبندگی، سایش و خوردگی | بررسی ضخامت، چسبندگی و خوردگی | بررسی ضخامت، چسبندگی و خوردگی | بررسی ضخامت، چسبندگی، ضربه و خوردگی |
| کاربرد شاخص | قطعات تزئینی و مقاوم با ظاهر خاص | یراقآلات و قطعات فلزی براق | لایه نهایی یا لایه میانی در برخی ساختارها | پروفیلها، دستگیرهها و قطعات فلزی رنگشده |
برای مشاهده تمام ستونها، جدول را به چپ و راست بکشید
→
تفاوت آبکاری PVD با آبکاری کروم
آبکاری کروم معمولا برای ایجاد سطحی براق، سخت و مقاوم در برابر سایش به کار میرود. معمولا لایه کروم روی لایههای زیرین، مانند نیکل قرار میگیرد. در این ساختارها لایه نیکل نیز نقش مهمی در مقاومت در برابر خوردگی دارد. در مقابل PVD امکان ایجاد پوششهایی با رنگهای متنوع از جمله طلایی، مشکی، رزگلد و برنزی را فراهم میکند. این ویژگی در طراحی یراقآلات مدرن و لوکس اهمیت زیادی دارد.
با این حال نمیتوان گفت هر پوشش PVD از هر پوشش کروم مقاومتر است. برای مثال یک پوشش PVD با اجرای نامناسب یا روی زیرلایهای نامناسب ممکن است عملکرد ضعیفتری از یک پوشش کروم باکیفیت داشته باشد. مقایسه معتبر باید بر اساس نتایج آزمونهای یکسان و شرایط استفاده مشابه انجام شود.
تفاوت آبکاری PVD با آبکاری نیکل
نیکل در صنعت پوششدهی فلزات هم به عنوان پوشش نهایی و هم به عنوان لایه میانی در برخی سیستمهای چندلایه استفاده میشود. این فلز میتواند ظاهر نقرهای یا متمایل به زرد ایجاد کند و در صورت اجرای مناسب به افزایش مقاومت در برابر خوردگی کمک کند. PVD یک روش رسوبدهی است نه نام یک فلز مشخص. در این روش میتوان از فلزات یا ترکیبات مختلف استفاده کرد و پوششی با خواص و رنگ متفاوت به دست آورد.
بنابراین تفاوت اصلی این دو صرفا رنگ یا میزان دوام نیست، نیکل به ماده پوششدهنده اشاره دارد درحالیکه PVD به روش ایجاد پوشش مربوط است. انتخاب بین آنها باید با توجه به کاربرد قطعه، جنس زیرلایه، ظاهر موردنظر و الزامات فنی انجام شود.
تفاوت آبکاری PVD با رنگ الکترواستاتیک
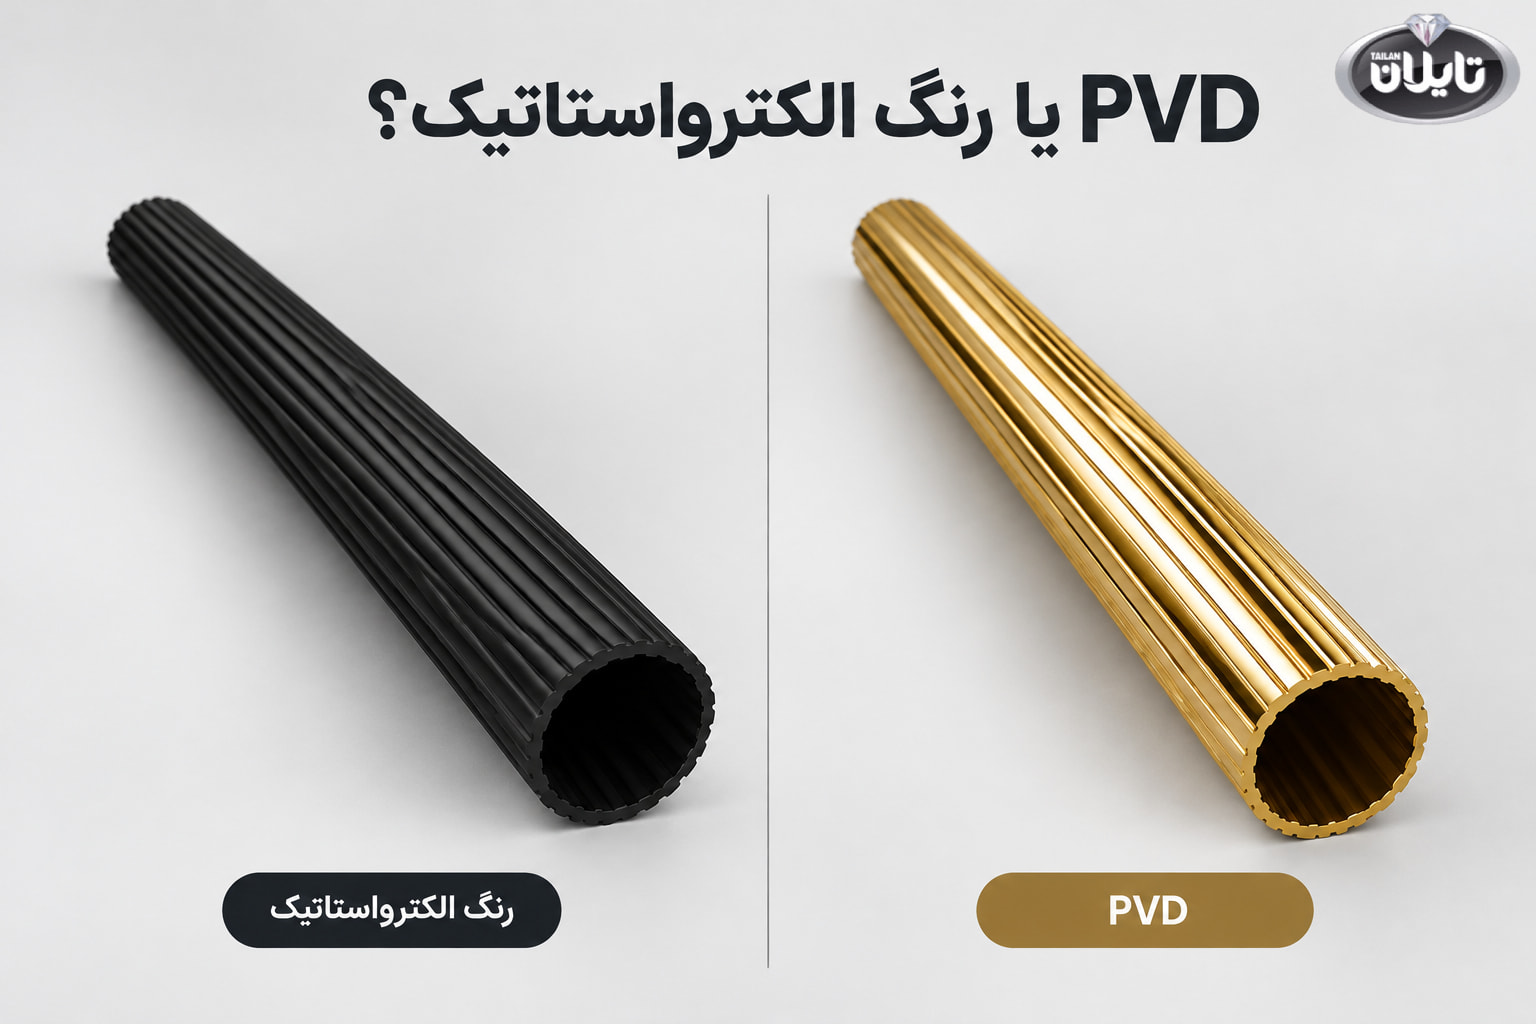
در رنگ پودری الکترواستاتیک، ذرات پودر رنگ با استفاده از بار الکتریکی روی قطعه قرار میگیرند و سپس در کوره ذوب و پخت میشوند تا لایهای پلیمری روی سطح تشکیل شود. اما در PVD پوشش با رسوبدهی فیزیکی مواد در محیط خلأ ایجاد میشود. به همین دلیل ماهیت و ضخامت لایه نهایی این دو روش متفاوت است.
رنگ پودری برای تولید انبوه قطعات رنگ شده، ایجاد بافتهای متنوع و پوشاندن سطح با رنگهای مختلف گزینهای کاربردی است. PVD نیز زمانی اهمیت پیدا میکند که پوشش نازک، ظاهر فلزی یا رنگ خاص و ویژگیهای سطحی مشخص موردنیاز باشد. برای انتخاب مناسب نوع آبکاری باید به جنس قطعه، میزان تماس و سایش، شرایط محیطی، ظاهر مورد انتظار و هزینه نهایی توجه کرد.
تفاوت آبکاری PVD با آبکاری الکتروشیمیایی
آبکاری الکتروشیمیایی معمولا در یک محلول حاوی یونهای فلزی انجام میشود. با عبور جریان برق یونها روی سطح قطعه رسوب میکنند و لایه فلزی شکل میگیرد.
در PVD ماده پوششدهنده در محفظه خلأ به بخار یا ذرات تبدیل میشود و سپس روی سطح قطعه رسوب میکند. بنابراین محیط انجام فرآیند و سازوکار انتقال ماده در این دو روش متفاوت است.
این تفاوت بر تجهیزات موردنیاز، نوع مواد قابل استفاده، شرایط فرایند و ویژگیهای پوشش اثر میگذارد. در عین حال کیفیت هر دو روش به آمادهسازی سطح، کنترل شرایط اجرا و آزمون نهایی وابسته است.
مراحل اجرای آبکاری PVD از آمادهسازی تا پوشش نهایی
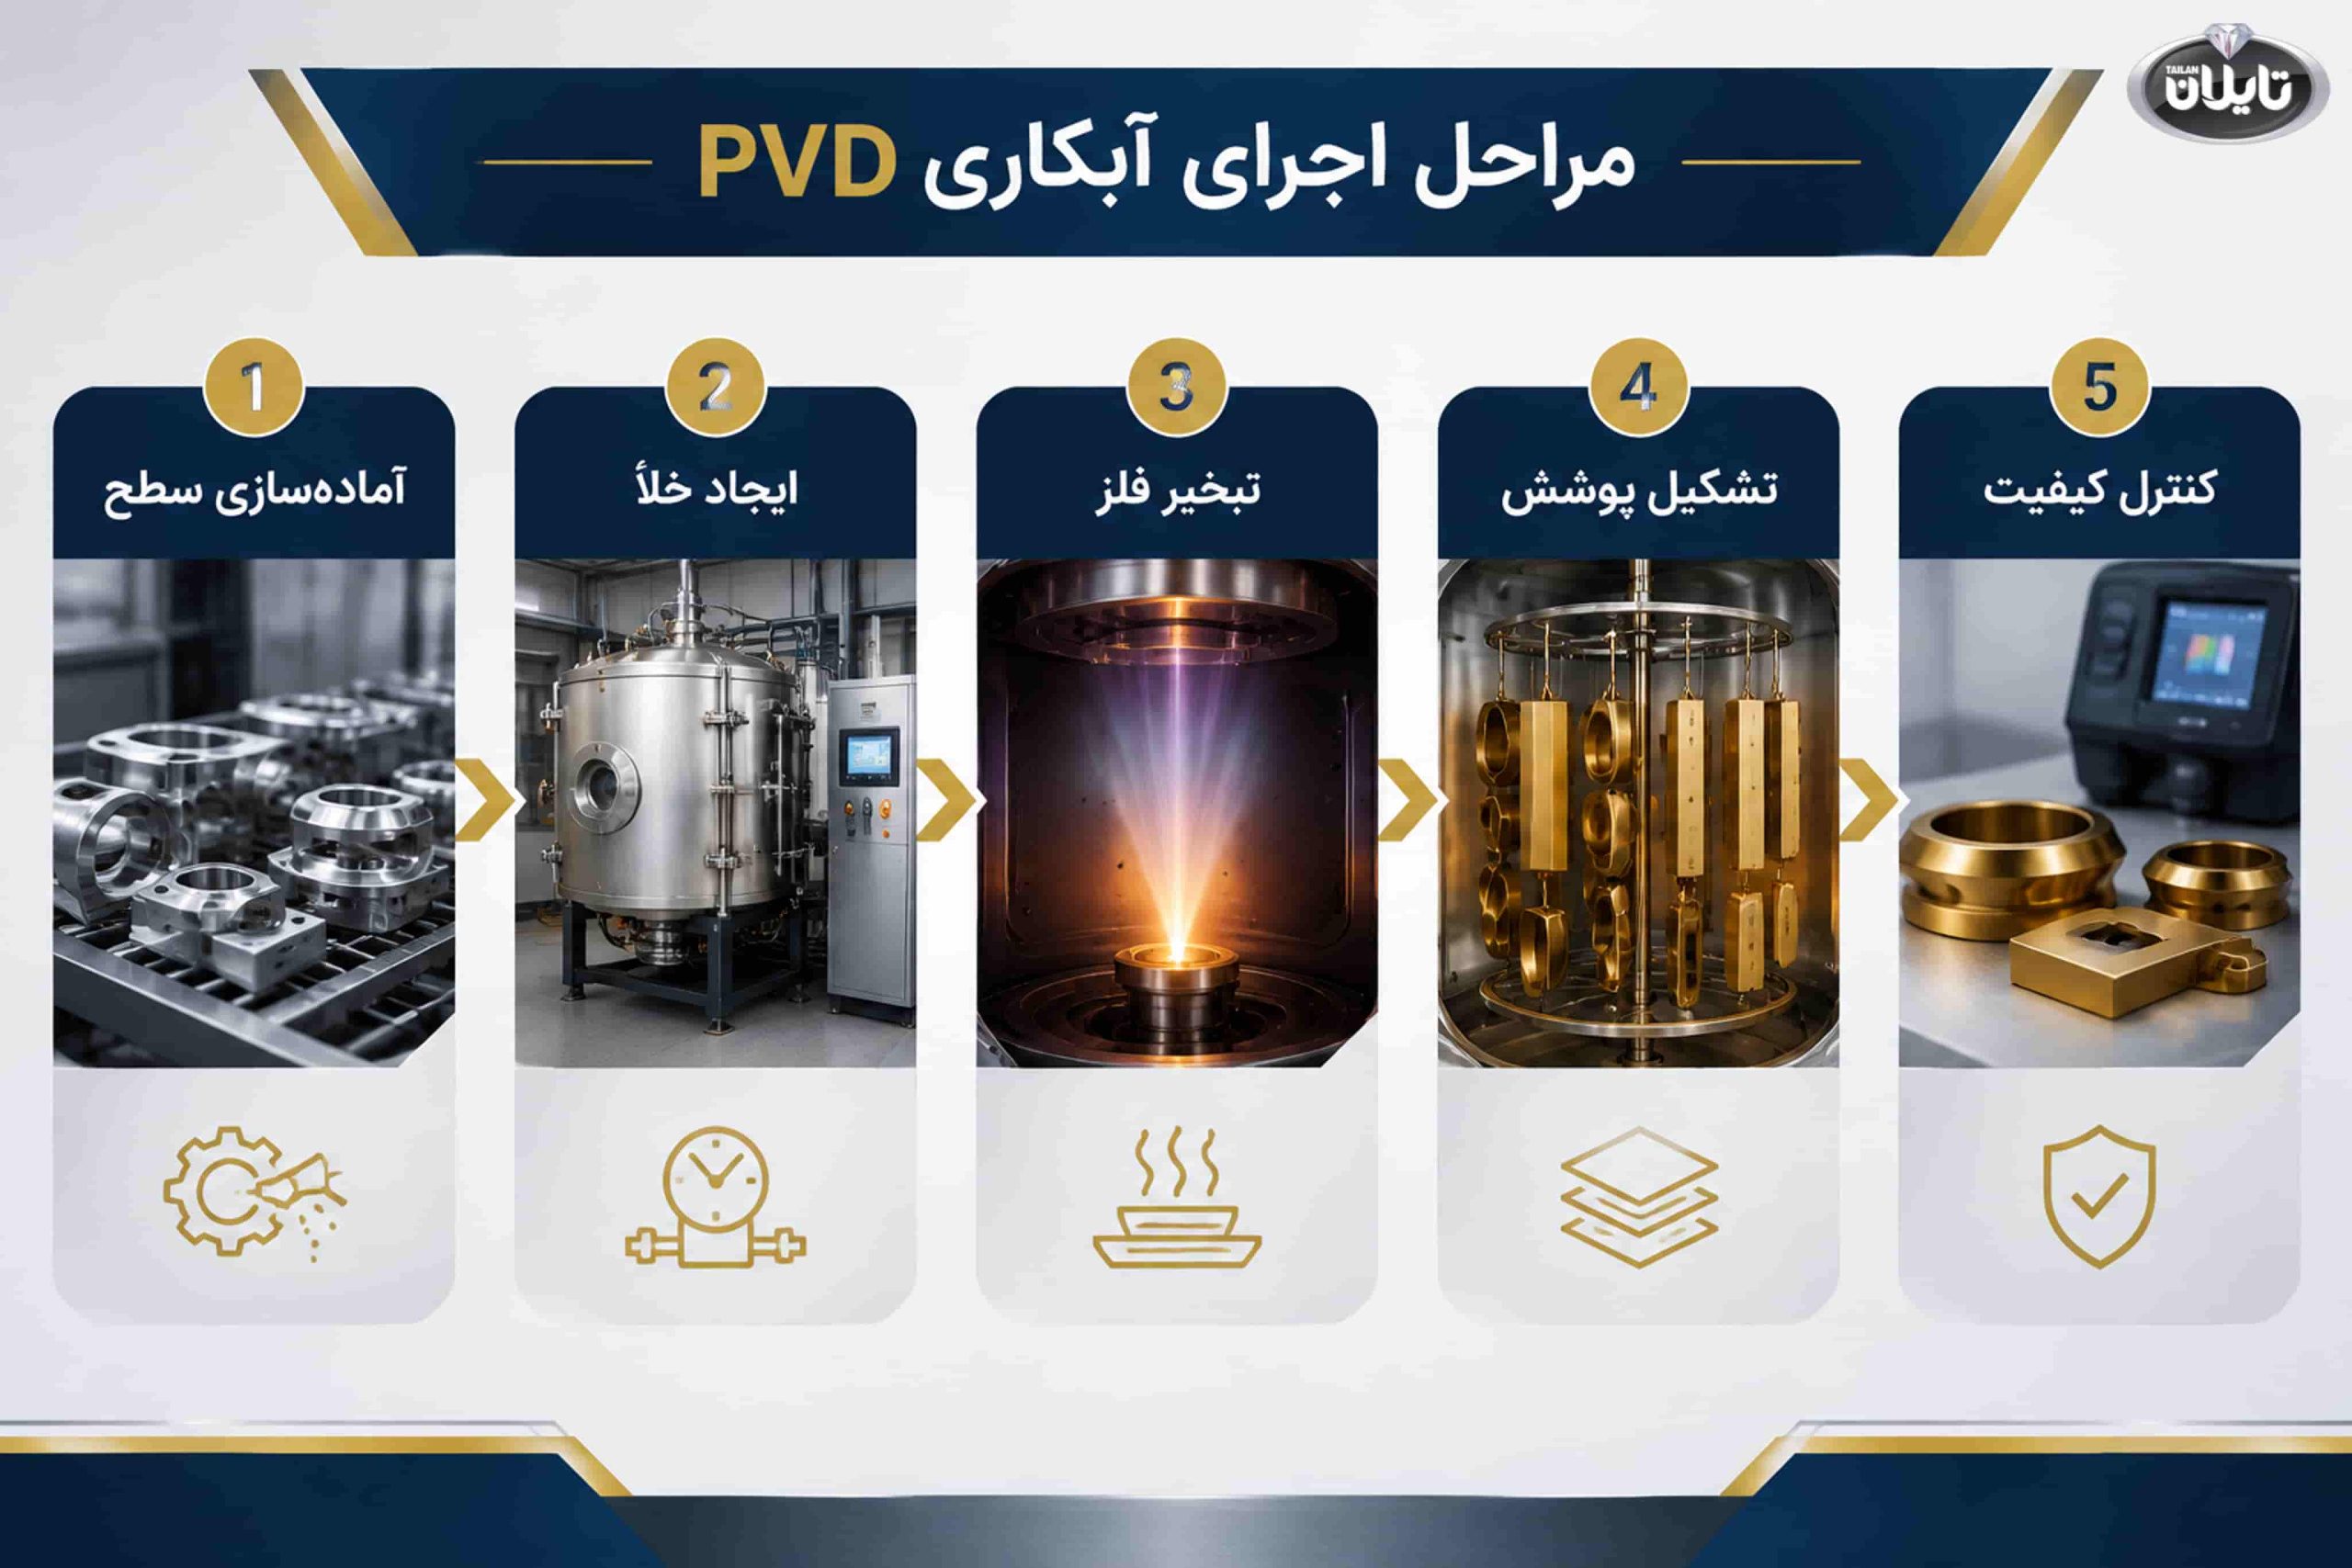
کیفیت آبکاری PVD فقط به دستگاه یا ماده پوشش دهنده وابسته نیست، مجموعهای از مراحل باید به درستی انجام شوند تا پوشش نهایی از نظر ظاهر، چسبندگی و دوام قابل قبول باشد. به طور کلی مراحل اجرای آبکاری PVD به شرح زیر میباشند:
- آمادهسازی سطح: در نخستین مرحله قطعه از نظر چربی، گردوغبار، آثار پولیش، اکسیدها و عیوب سطحی بررسی و پاکسازی میشود. بسته به جنس قطعه و وضعیت آن ممکن است عملیات چربیگیری، شستشو و پرداخت مکانیکی انجام شود. این مرحله اهمیت زیادی دارد، زیرا پوشش PVD بسیار نازک است و نمیتواند ناهمواریهای عمیق، فرورفتگیها یا خراشهای زیرلایه را بهطور کامل پنهان کند.
- ایجاد خلأ: پس از آمادهسازی قطعه در محفظه مخصوص قرار میگیرد و فشار داخل محفظه کاهش مییابد. میزان خلأ موردنیاز به نوع تجهیزات و روش PVD بستگی دارد. ایجاد شرایط مناسب در محفظه به کنترل انتقال ذرات و تشکیل لایه کمک میکند.
- تبخیر فلز: در این مرحله ماده پوششدهنده به بخار تبدیل میشود. این کار با روشهایی مانند تبخیر حرارتی انجام میگیرد. انتخاب روش به ماده پوششدهنده، نوع زیرلایه و ویژگیهای موردنیاز بستگی دارد. در برخی فرایندها، گازهای واکنشپذیر نیز وارد محفظه میشوند تا پوششهایی با ترکیب شیمیایی مشخص تشکیل شوند.
- تشکیل لایه محافظ: ذرات ماده پوششدهنده به سطح قطعه میرسند و لایهای نازک تشکیل میدهند. ضخامت، ترکیب و ساختار این لایه بر ویژگیهایی مانند سختی، چسبندگی، رنگ و مقاومت سایشی اثر میگذارد. برای پوشش یکنواخت، موقعیت قطعه، فاصله از منبع، حرکت قطعات و تنظیمات فرایند اهمیت دارند. اگر بخشی از قطعه در معرض کافی ذرات قرار نگیرد، ممکن است اختلاف رنگ یا پوشش نامتوازن ایجاد شود.
- کنترل کیفیت پوشش: پس از پایان فرآیند قطعات باید از نظر یکنواختی رنگ، وجود لکه یا عیب ظاهری، چسبندگی و ویژگیهای عملکردی موردنیاز بررسی شوند. بسته به نوع محصول و سطح حساسیت کاربرد، ممکن است آزمون ضخامت، سایش، خراش و خوردگی نیز انجام شود. برای نمونه در یک دستگیره کابینت، ظاهر یکنواخت و مقاومت در برابر تماس مکرر اهمیت دارد، اما در یک قطعه مورد استفاده در محیط مرطوب، بررسی مقاومت در برابر خوردگی نیز اهمیت بیشتری پیدا میکند.
مهمترین مزایای آبکاری PVD
یکی از مهمترین دلایل استفاده از PVD در یراقآلات و تجهیزات دکوراتیو، امکان ترکیب ظاهر جذاب با ویژگیهای سطحی مناسب است.
با انتخاب درست ترکیب پوشش و اجرای کنترلشده میتوان لایهای نازک با مقاومت مناسب در برابر سایش و خراش ایجاد کرد و رنگهای متنوعی به دست آورد. مهمترین مزایای آبکاری PVD به شرح زیر میباشند:
- مقاومت در برابر خط و خش: بسیاری از پوششهای PVD به ویژه پوششهای مبتنی بر ترکیبات سخت، در برابر سایش و خراش مقاومت خوبی دارند. با این حال میزان مقاومت به ترکیب پوشش، ضخامت، کیفیت چسبندگی و نوع تماس بستگی دارد.
- مقاومت در برابر خوردگی: PVD میتواند به محافظت سطح کمک کند، اما نتیجه نهایی به جنس زیرلایه، پیوستگی پوشش، وجود عیوب و شرایط محیطی وابسته است. در قطعاتی که در معرض رطوبت، مواد شوینده یا نمک قرار دارند، باید عملکرد پوشش در شرایط مرتبط با کاربرد ارزیابی شود.
- دوام رنگ و حفظ ظاهر: پوششهای PVD امکان ایجاد رنگهای متنوعی مانند طلایی، مشکی، رزگلد و برنزی را فراهم میکنند. در صورت انتخاب پوشش مناسب و اجرای صحیح، ظاهر محصول میتواند در طول استفاده بهتر حفظ شود.
- چسبندگی مناسب: آمادهسازی صحیح سطح و کنترل شرایط رسوبدهی به ایجاد پوششی با چسبندگی مناسب کمک میکنند. اگر سطح آلوده باشد یا فرایند به درستی کنترل نشود، احتمال جداشدن یا آسیب پوشش افزایش مییابد.
- ضخامت کم و امکان حفظ جزئیات: پوشش PVD معمولا نازک است و در بسیاری از کاربردها میتواند بدون تغییر محسوس ابعاد قطعه، ویژگیهای سطحی آن را بهبود دهد. این موضوع برای قطعات ظریف و اجزایی که ابعاد و تناسب آنها اهمیت دارد، مزیت محسوب میشود.
- کاهش نیاز به نگهداری: اگر پوشش باکیفیت باشد و متناسب با شرایط مصرف انتخاب شود، ممکن است نیاز به ترمیم یا تعویض زودهنگام کاهش پیدا کند. با این حال نظافت صحیح و جلوگیری از تماس با مواد ساینده همچنان ضروری است.
- ملاحظات زیست محیطی: در PVD از حمامهای آبکاری الکتروشیمیایی برای تشکیل خود لایه استفاده نمیشود، اما این موضوع به معنای بیاثر بودن کامل فرایند بر محیط زیست نیست. مصرف انرژی، مواد اولیه، گازهای فرایندی و مدیریت تجهیزات باید در ارزیابی زیستمحیطی در نظر گرفته شوند.
آبکاری PVD روی چه محصولاتی استفاده میشود؟
کاربرد PVD به محصولاتی محدود نیست که صرفا جنبه تزئینی دارند. این روش در بخشهایی از صنعت استفاده میشود که ظاهر، مقاومت سطحی یا کنترل ویژگیهای پوشش اهمیت دارد. البته ترکیب پوشش و الزامات کیفی در هر صنعت متفاوت است. به طور کلی آبکاری در محصولات زیر نقش مهمی دارد:
- یراقآلات کابینت: دستگیرهها، لولههای رگال و برخی قطعات دکوراتیو میتوانند با پوششهای PVD در رنگهایی مانند طلایی، مشکی و رزگلد تولید شوند. در این محصولات علاوه بر ظاهر، مقاومت در برابر تماس دست، نظافت مکرر و سایش روزانه اهمیت دارد.
- دستگیره درب: دستگیرهها به دلیل تماس مکرر با دست در معرض سایش، اثر انگشت و مواد پاککننده قرار دارند. انتخاب پوشش مناسب میتواند به حفظ ظاهر کمک کند، اما عملکرد واقعی باید با توجه به نوع پوشش و شرایط مصرف بررسی شود.
- پروفیلهای آلومینیومی: در پروفیلهای دکوراتیو ابتدا باید قابلیت اجرای فرایند روی جنس و ساختار قطعه بررسی شود. PVD روی برخی زیرلایههای فلزی قابل اجرا است. اما در محصولات آلومینیومی، آنودایز و رنگ پودری نیز روشهای رایجی هستند.
- شیرآلات و تجهیزات آشپزخانه: ظاهر یکدست، تنوع رنگ و مقاومت سطحی از دلایل استفاده از پوششهای PVD در برخی شیرآلات و تجهیزات هستند. در این محصولات مقاومت در برابر رطوبت، مواد شوینده و رسوب نیز اهمیت دارد.
- تجهیزات پزشکی: برخی ابزارها و قطعات پزشکی برای دستیابی به خواص سطحی مشخص با پوششهای PVD تولید میشوند. انتخاب پوشش در این حوزه باید با توجه به الزامات کاربرد، سازگاری مواد، قابلیت پاکسازی و استانداردهای مربوط انجام شود.
- ساعت و جواهرات: PVD برای ایجاد رنگهای خاص و پوششهای تزئینی روی برخی قطعات ساعت و زیورآلات استفاده میشود. کیفیت زیرلایه، میزان تماس و سایش و نوع پوشش بر ماندگاری ظاهر اثر دارند.
- صنعت خودروسازی: در برخی قطعات تزئینی و عملکردی خودرو، پوششهای PVD برای دستیابی به ظاهر یا ویژگیهای سطحی مشخص به کار میروند. شرایط دمایی، سایش، مواد شیمیایی و الزامات فنی هر قطعه در انتخاب پوشش نقش دارند.
- تجهیزات دکوراسیون داخلی: قطعات فلزی تزئینی، اجزای مبلمان و برخی تجهیزات لوکس ممکن است با PVD پوشش داده شوند تا با رنگ و سبک طراحی هماهنگ باشند. در این محصولات یکنواختی رنگ و هماهنگی ظاهری قطعات کنار یکدیگر اهمیت زیادی دارد.
رنگهای قابل اجرا در آبکاری PVD
یکی از دلایل محبوبیت PVD در یراقآلات و دکوراسیون داخلی، امکان ایجاد رنگهای متنوع با جلوههای متفاوت است. رنگ نهایی به ترکیب شیمیایی پوشش، شرایط فرایند و در برخی موارد پرداخت سطح زیرلایه وابسته است. رنگهای قابل اجرا در آبکاری PVD عبارتاند از:
- طلایی: رنگ طلایی در دستگیرههای کابینت، شیرآلات، قطعات دکوراتیو و تجهیزات لوکس کاربرد دارد. این رنگ میتواند با طراحیهای کلاسیک یا مدرن هماهنگ شود، اما برای هماهنگی چند قطعه در یک پروژه بهتر است نمونه واقعی رنگ بررسی شود.
- رزگلد: رزگلد با ته رنگ صورتی یا مسی در دستگیرهها، شیرآلات و اجزای تزئینی مورد استفاده قرار میگیرد. انتخاب آن بیشتر به سبک طراحی و هماهنگی با سایر متریالها وابسته است.
- مشکی مات: مشکی مات برای طراحیهای مینیمال و مدرن به ویژه در دستگیرهها و تجهیزات دکوراتیو، کاربرد دارد. در ارزیابی این رنگ باید علاوه بر یکنواختی، مقاومت در برابر خراش و آثار تماس نیز بررسی شود.
- مشکی براق: این رنگ سطحی بازتابندهتر از مشکی مات ایجاد میکند و میتواند در قطعات دکوراتیو یا تجهیزات لوکس به کار رود. کیفیت پرداخت زیرلایه در ظاهر نهایی آن تأثیر زیادی دارد.
- نقرهای: رنگ نقرهای با طراحیهای مدرن و قطعات فلزی هماهنگ است. البته همه پوششهای نقرهای PVD نیستند و این رنگ میتواند از روشهای پوششدهی دیگری نیز حاصل شود.
- شامپاینی: شامپاینی معمولا رنگی میان طلایی روشن و بژ فلزی است. این رنگ در یراقآلات دکوراتیو و قطعاتی که به جلوهای ملایمتر از طلایی نیاز دارند، مورد توجه قرار میگیرد.
- برنزی: رنگ برنزی با طیف قهوهای و فلزی در برخی دستگیرهها، شیرآلات و قطعات دکوراتیو استفاده میشود. تفاوت ترکیب پوشش و شرایط اجرا میتواند به ایجاد طیفهای متفاوت برنزی منجر شود.
- مسی: رنگ مسی جلوهای گرم دارد و در طراحیهای خاص، قطعات دکوراتیو و برخی تجهیزات آشپزخانه کاربرد پیدا میکند.
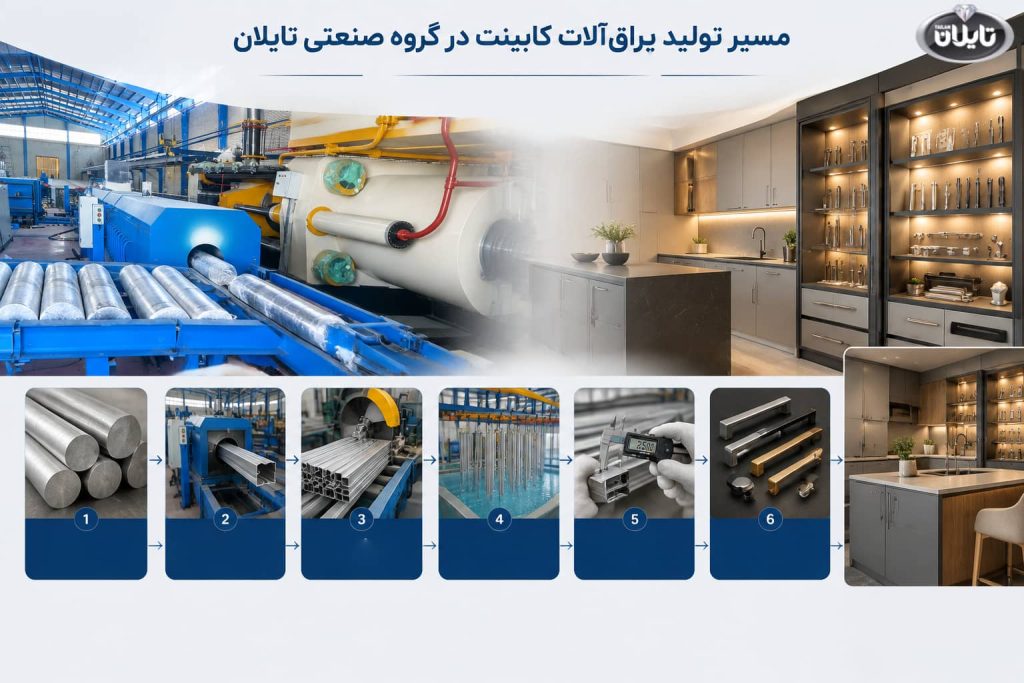
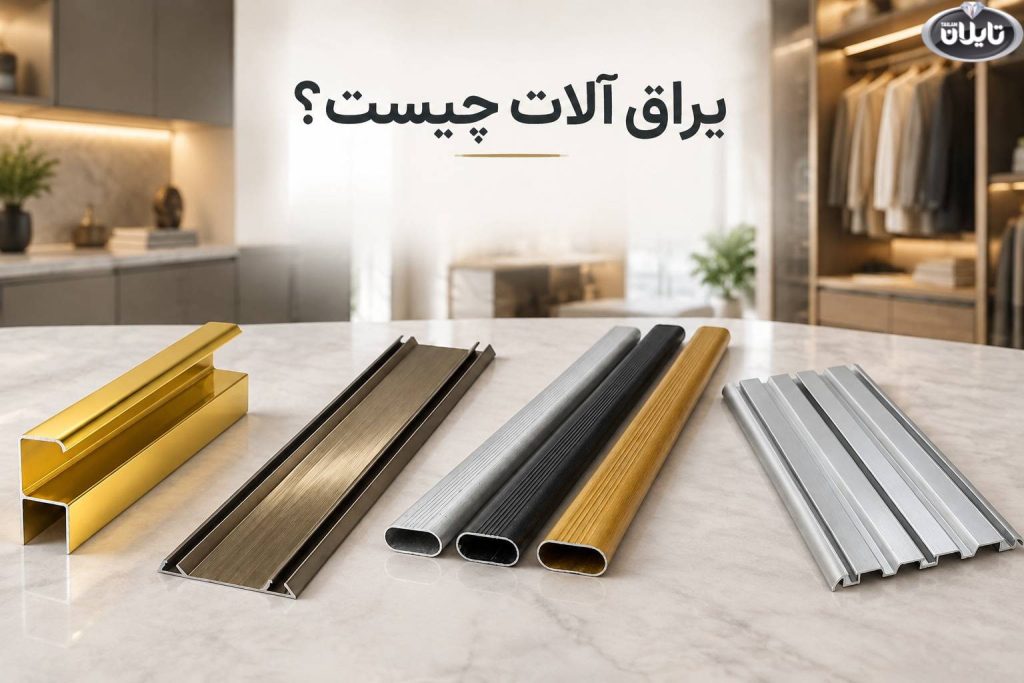
گروه صنعتی تایلان در تولید یراقآلات کابینت و کمد به تنوع رنگ و هماهنگی ظاهری محصولات با سبکهای مختلف دکوراسیون توجه دارد. استفاده از پوششهایی مانند PVD در برخی محصولات، از جمله لولههای دکوراتیو و رگال، امکان بهرهگیری از رنگهایی مانند طلایی، مشکی، رزگلد و برنزی را فراهم میکند.
هنگام انتخاب محصول با آبکاری PVD به چه نکاتی توجه کنیم؟
کیفیت آبکاری PVD فقط به ظاهر و رنگ محصول محدود نمیشود، جنس زیرلایه، ضخامت پوشش، کیفیت آمادهسازی سطح و شرایط اجرای فرایند نیز بر دوام آن تأثیر دارند. هنگام خرید یراقآلات کابینت و کمد، بهتر است معیارهای زیر را بررسی کنید:
- ضخامت پوشش و جنس زیرلایه: ضخامت پوشش باید متناسب با نوع قطعه و کاربرد آن باشد. همچنین جنس فلز پایه بر چسبندگی پوشش و مقاومت محصول در برابر خوردگی تأثیر میگذارد. ضخامت بیشتر به تنهایی تضمینکننده کیفیت بالاتر نیست.
- کیفیت پرداخت اولیه: خراش، ناهمواری و آثار پولیش نامناسب ممکن است پس از پوششدهی نیز دیده شوند. بنابراین سطح محصول را از نظر صافی، یکنواختی و نبود عیوب ظاهری بررسی کنید.
- یکنواختی رنگ: اختلاف رنگ، لکه و تفاوت در میزان براقیت میتواند ظاهر نهایی محصول را تحت تأثیر قرار دهد. اگر چند قطعه برای یک پروژه تهیه میکنید، هماهنگی رنگ آنها را در نور مناسب بررسی کنید.
- مقاومت در برابر خوردگی و سایش: برای ارزیابی دوام پوشش، نتایج آزمونهایی مانند مه نمکی و سایش میتوانند مفید باشند. هنگام مقایسه محصولات، شرایط آزمون و معیارهای پذیرش را بررسی کنید. زیرا پوشش PVD به معنای مقاومت مطلق در برابر زنگزدگی و خراش نیست.
- گارانتی تولیدکننده: مدت گارانتی و شرایط آن را بررسی کنید. مشخص بودن مواردی مانند تغییر رنگ، پوستهشدن پوشش و محدودیتهای نگهداری میتواند به انتخاب مطمئن کمک کند.
آیا آبکاری PVD برای یراقآلات کمد دیواری بهترین انتخاب است؟
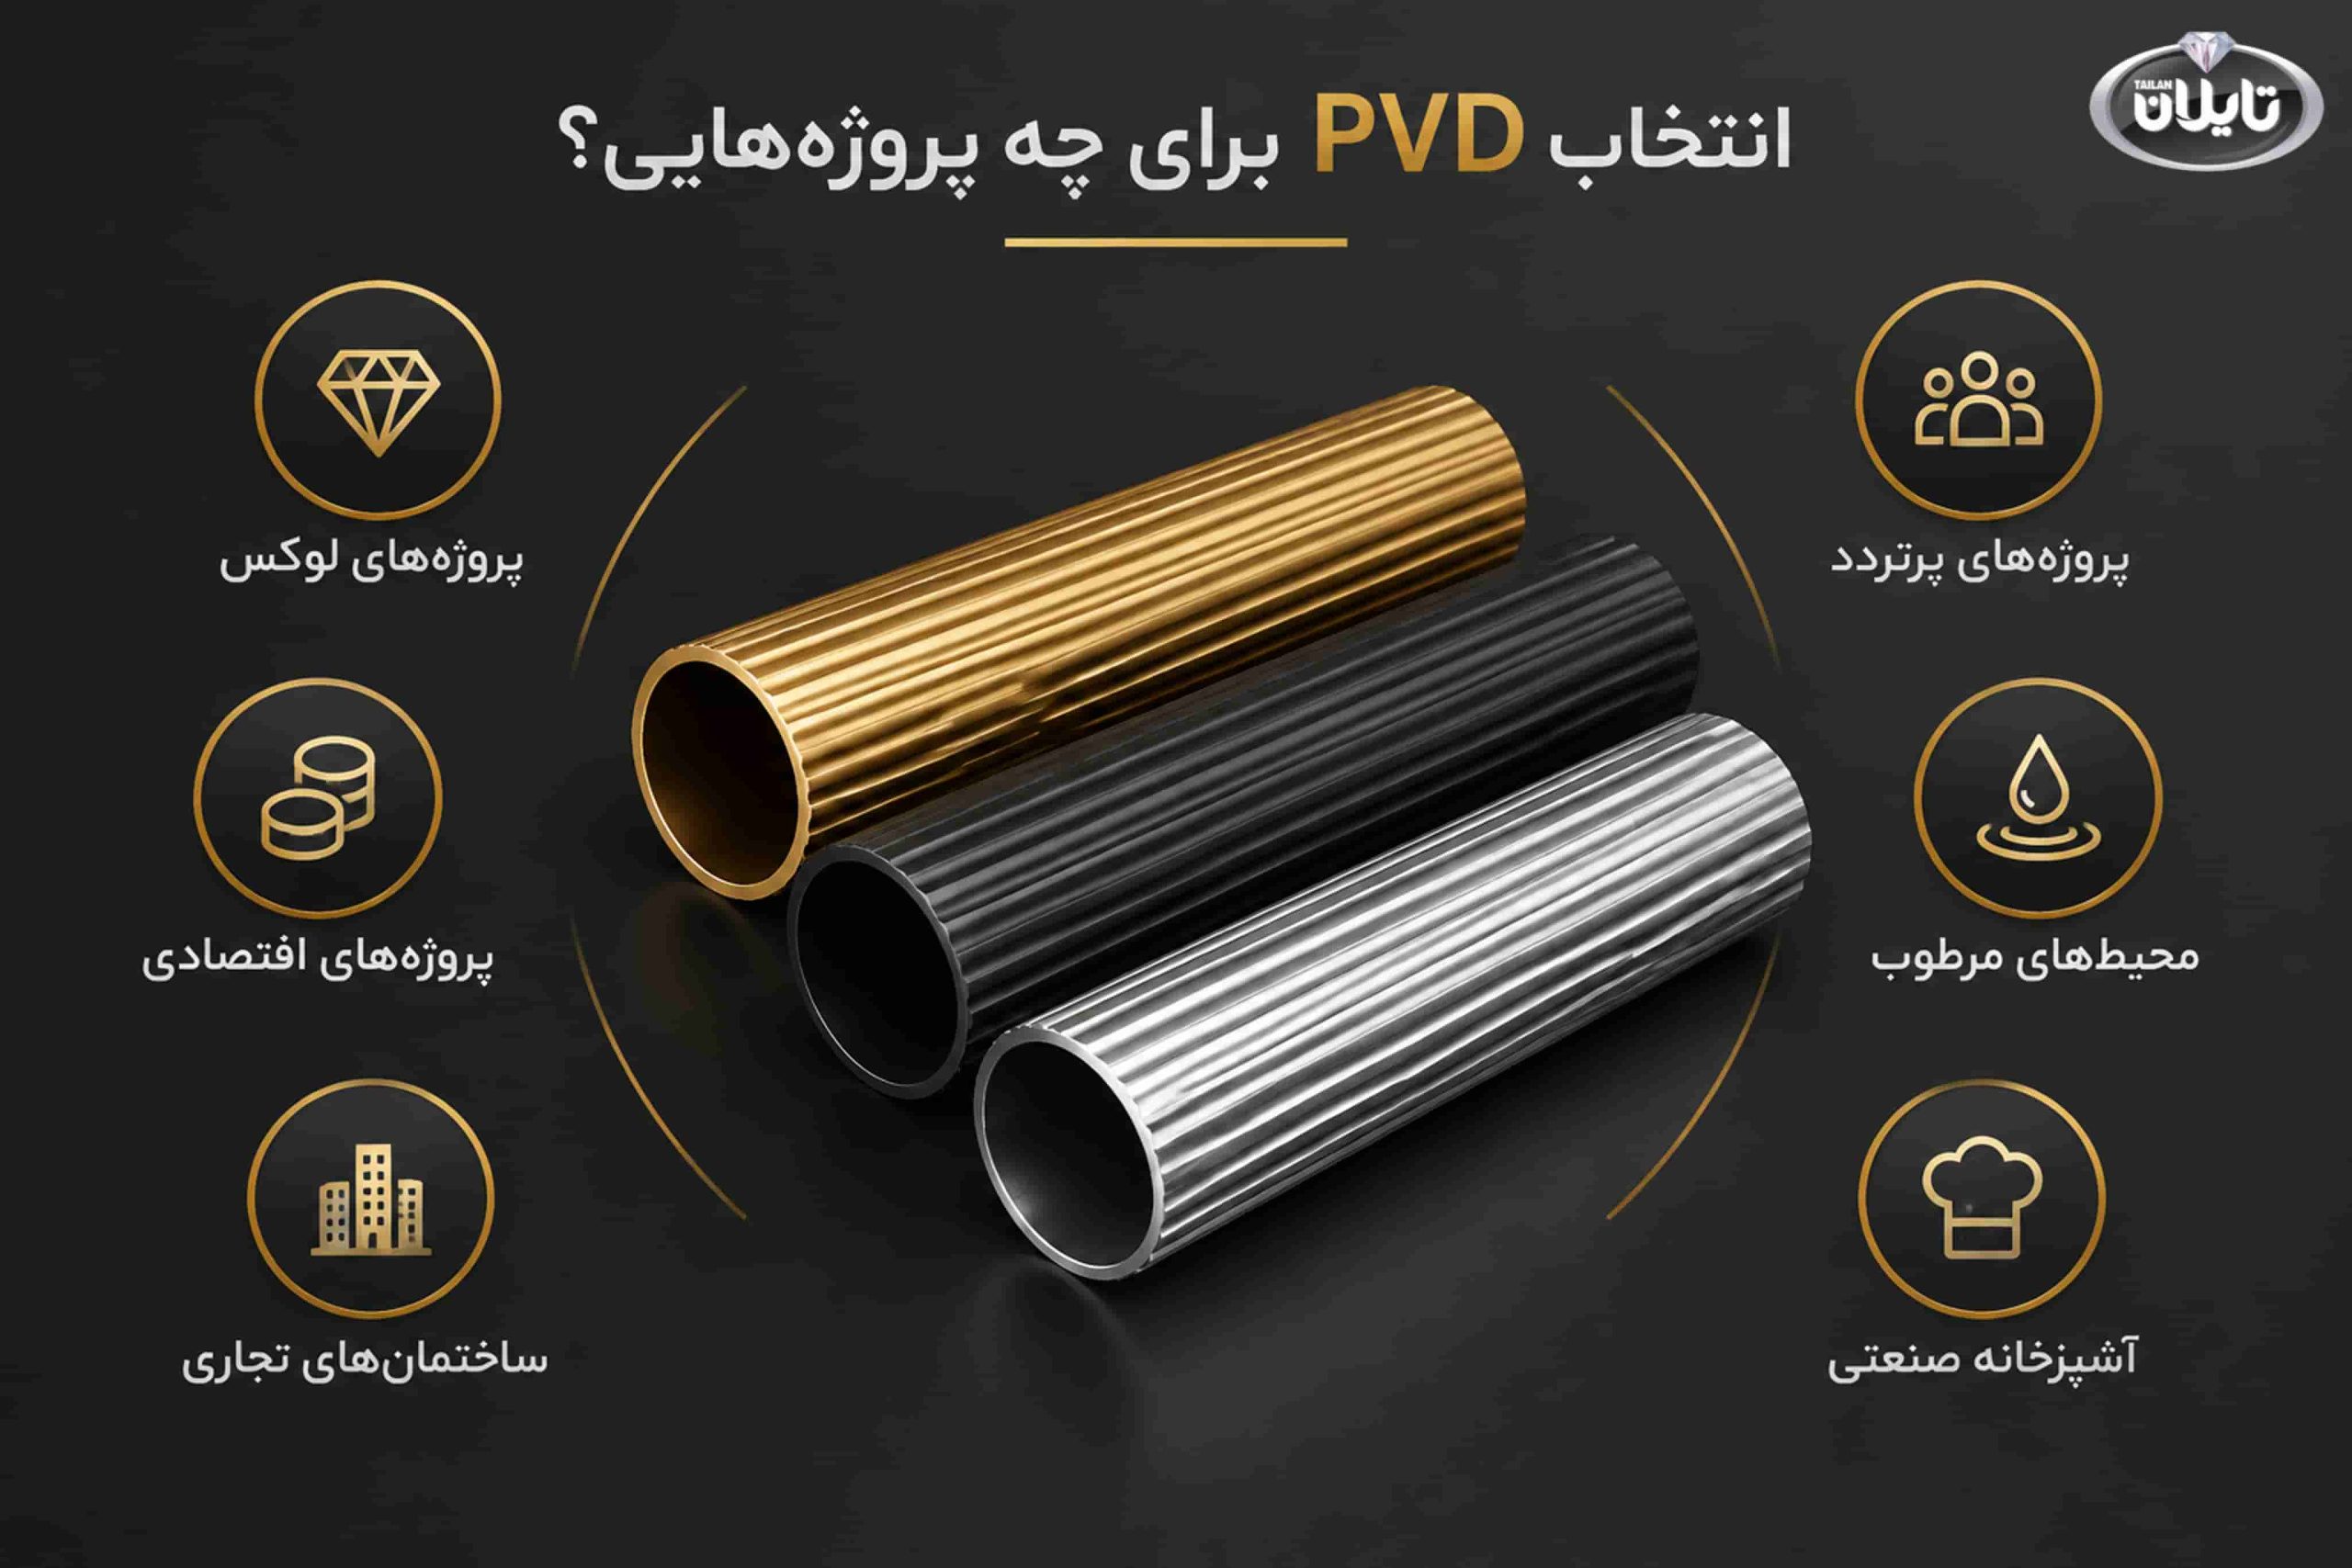
انتخاب آبکاری PVD به نوع پروژه، بودجه، شرایط محیطی و انتظارات از محصول بستگی دارد. PVD میتواند انتخاب مناسبی برای یراقآلاتی باشد که به رنگ خاص، ظاهر فلزی و مقاومت سطحی مناسب نیاز دارند، اما در همه پروژهها لزوما بهترین یا اقتصادیترین گزینه نیست.
خرید عمده یراق آلات کمد دیواری
در جدول زیر نکات مهم انتخاب PVD در انواع پروژهها بررسی شده است:
| نوع پروژه | ارزیابی انتخاب PVD | نکته مهم |
|---|---|---|
| پروژههای لوکس | گزینه قابل بررسی | هماهنگی رنگ، پرداخت سطح و کیفیت پوشش اهمیت زیادی دارد. |
| پروژههای پرتردد | مناسب در صورت تأیید عملکرد | مقاومت سایشی و نتایج آزمونهای دوام باید بررسی شوند. |
| پروژههای اقتصادی | وابسته به بودجه و اولویتها | هزینه اولیه باید در کنار دوام موردنیاز و هزینه نگهداری سنجیده شود. |
| محیطهای مرطوب | قابل استفاده با بررسی فنی | جنس زیرلایه، مقاومت خوردگی و شرایط نظافت اهمیت دارند. |
| آشپزخانههای صنعتی | نیازمند ارزیابی دقیق | تماس با مواد شوینده، رطوبت و مواد شیمیایی باید در نظر گرفته شود. |
| ساختمانهای تجاری | وابسته به شدت استفاده | قابلیت نگهداری، ثبات ظاهری و هزینه تعویض اهمیت دارند. |
چگونه کیفیت آبکاری PVD را ارزیابی کنیم؟
برای ارزیابی کیفیت آبکاری PVD، علاوه بر ظاهر محصول باید چسبندگی پوشش، مقاومت در برابر خوردگی و سایش، سختی سطح، یکنواختی رنگ و ضخامت لایه را نیز بررسی کرد. تست چسبندگی میزان اتصال پوشش به سطح قطعه را مشخص میکند و آزمون مه نمکی (Salt Spray) برای ارزیابی مقاومت در برابر خوردگی در شرایط آزمایشگاهی به کار میرود.
همچنین تست سختی سطح و آزمون سایش، اطلاعاتی درباره مقاومت پوشش در برابر تغییر شکل، اصطکاک و تماس مکرر ارائه میدهند. از نظر ظاهری نیز رنگ باید یکنواخت باشد و لکه، اختلاف تناژ یا تفاوت محسوس در میزان براقیت نداشته باشد.
ضخامت پوشش هم باید متناسب با مشخصات فنی و کاربرد محصول باشد و با روش اندازهگیری مناسب بررسی شود، زیرا ضخامت بیشتر به تنهایی تضمین کننده کیفیت بالاتر نیست. در نهایت برای انتخاب مطمئن یراقآلات دارای پوشش PVD بهتر است نتایج آزمونهای فنی، جنس زیرلایه، کیفیت پرداخت سطح و شرایط گارانتی تولیدکننده را در کنار هم ارزیابی کنید.
سخن پایانی، انواع آبکاری و استانداردهای آبکاری در تایلان
انتخاب روش آبکاری در یراقآلات کابینت و کمد تنها به رنگ و جلوه ظاهری محدود نمیشود، بلکه باید با توجه به جنس قطعه، کیفیت آمادهسازی سطح، میزان تماس با رطوبت و مواد شوینده، شدت استفاده و سطح دوام موردنیاز انجام شود.
برای مثال در پروژههای لوکس، پوشش PVD میتواند به دلیل تنوع رنگ و مقاومت مناسب در برابر سایش گزینهای قابل بررسی باشد. اما در محیطهای پرتردد یا مرطوب، ارزیابی عملکرد پوشش و نتایج آزمونهای مرتبط با خوردگی و سایش اهمیت بیشتری پیدا میکند.
برای مقایسه فنی پوششها بهتر است معیارهایی مانند چسبندگی لایه، یکنواختی رنگ، ضخامت پوشش، مقاومت سایشی و مقاومت در برابر خوردگی در کنار هزینه نهایی و شرایط نگهداری بررسی شوند. هیچیک از این شاخصها به تنهایی تضمینکننده کیفیت نیست و نتیجه نهایی به هماهنگی میان جنس زیرلایه، روش پوششدهی و کیفیت اجرای فرآیند بستگی دارد.
در گروه صنعتی تایلان شناخت ویژگیهای فنی یراقآلات و تناسب پوشش با کاربرد محصول میتواند به انتخاب آگاهانهتر برای پروژههای مختلف کمک کند. بنابراین پیش از انتخاب نهایی مشخصات فنی محصول، نوع پوشش و معیارهای کنترل کیفیت آن را بررسی کنید تا یراقآلات انتخابشده علاوه بر هماهنگی با طراحی فضا از نظر دوام و عملکرد نیز پاسخگوی نیاز پروژه باشند.