آبکاری فرآیندی برای ایجاد یک لایه فلزی روی سطح قطعه است که با هدف بهبود ویژگیهایی مانند مقاومت در برابر خوردگی، سایش، اصطکاک و تغییر ظاهر انجام میشود. در صنعت آبکاری جنس فلز پایه، نوع فلز پوشش دهنده، روش اجرای پوشش، ضخامت لایه و شرایط استفاده از قطعه در انتخاب فرآیند اهمیت دارند.
انتخاب صحیح آبکاری میتواند علاوه بر افزایش دوام و طول عمر قطعه، ظاهر و عملکرد سطح آن را نیز بهبود دهد. این فرآیند بسته به جنس قطعه و نوع پوشش موردنظر با روشهای مختلفی انجام میشود و هر روش کاربرد و ویژگیهای خاص خود را دارد.
در ادامه مراحل آمادهسازی سطح، روشهای ایجاد و کنترل لایه پوشش و مهمترین انواع آبکاری را بررسی میکنیم تا تفاوت هر روش و کاربرد آن در صنایع مختلف مشخص شود.
آبکاری چگونه انجام میشود؟
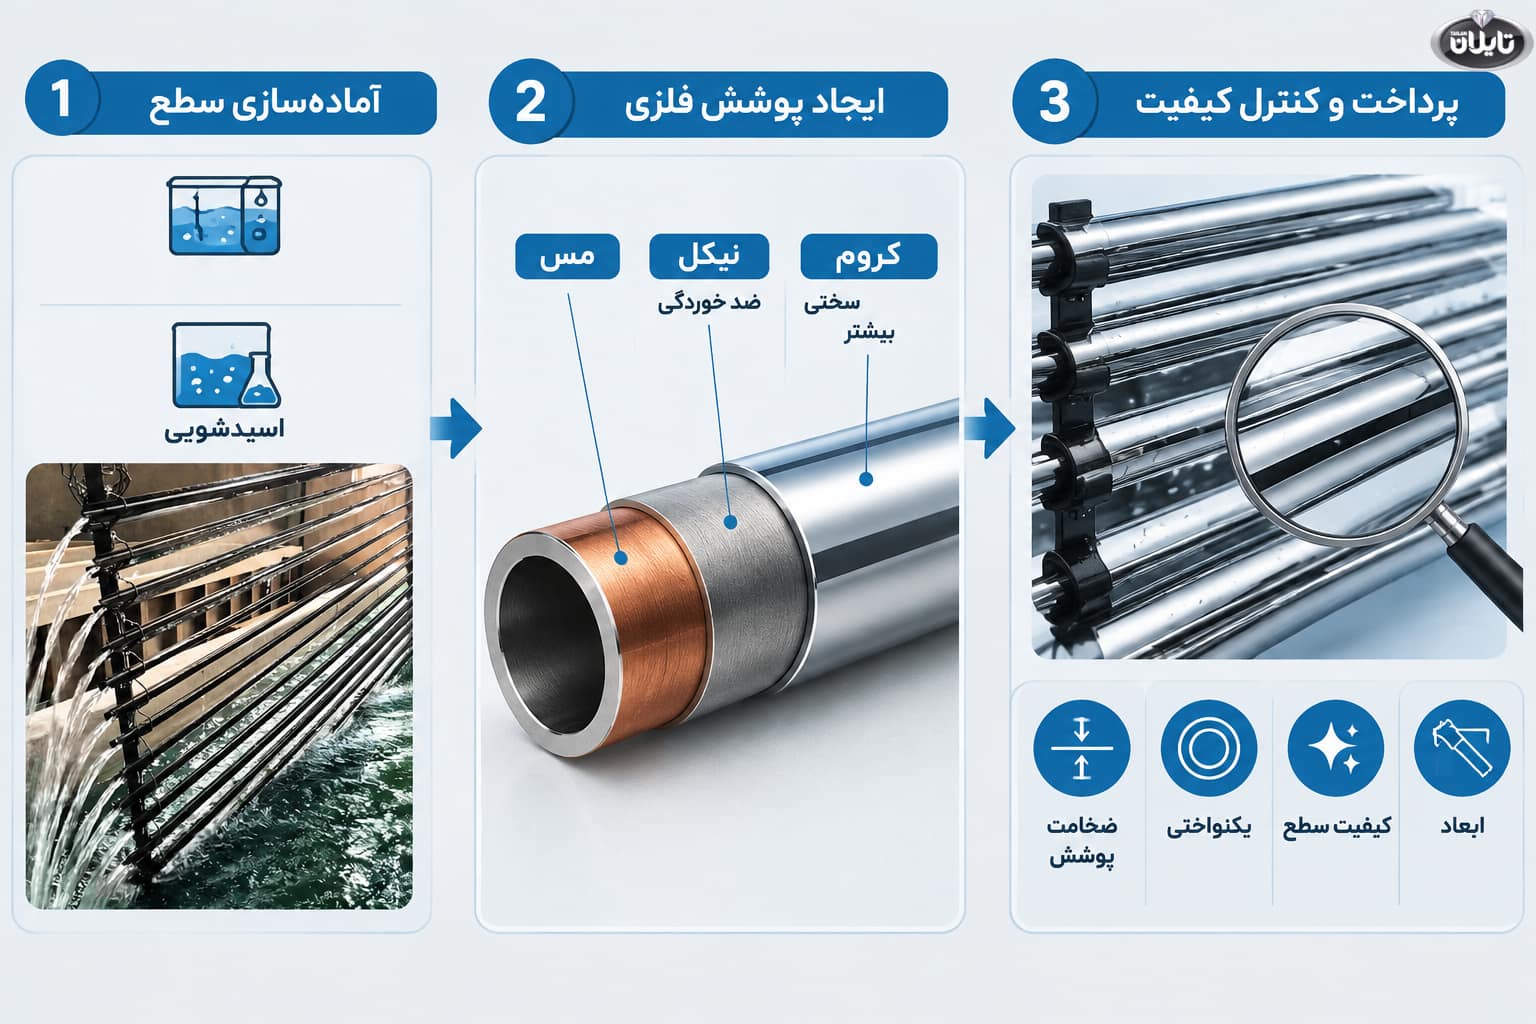
فرآیند آبکاری به روش اجرا و جنس قطعه بستگی دارد، اما در آبکاری قطعات فلزی، آمادهسازی صحیح سطح یکی از مهمترین مراحل است. فرایند آبکاری مراحل زیر را شامل میشود:
- آمادهسازی سطح قطعه: پیش از ایجاد پوشش، سطح قطعه باید برای پذیرش لایه جدید آماده شود. چربی، آلودگی، اکسیدها و آلودگیهای سطحی میتوانند کیفیت پوشش و چسبندگی آن را کاهش دهند. در فرآیند آبکاری لولههای آهنی، چربیگیری و اسیدشویی از مراحل اولیه هستند.
- ایجاد لایه فلزی روی قطعه: پس از آمادهسازی فلز مورد نظر روی سطح قطعه قرار میگیرد. در ساختار آبکاری لولههای رگال، در بعضی خطوط ابتدا مس، سپس نیکل و در نهایت کروم اعمال میشود. نیکل نقش مهمی در مقاومت خوردگی دارد و کروم بیشتر به ایجاد براقیت و سختی سطح کمک میکند.
- شستشو، پرداخت و کنترل کیفیت: پس از مراحل پوششدهی، کیفیت سطح، یکنواختی پرداخت و وضعیت پوشش باید بررسی شود. معمولا در کنترل کیفیت مواردی مانند کیفیت سطح، یکنواختی رنگ، ابعاد، ضخامت و کیفیت آنودایز بررسی میشوند. برای قطعات دارای آبکاری نیز کنترل ضخامت پوشش از معیارهای ارزیابی کیفیت است.
هدف از آبکاری قطعات چیست؟
آبکاری فقط برای براق کردن قطعه انجام نمیشود، انتخاب درست پوشش میتواند عملکرد سطح را نیز بهبود دهد. مهمترین اهداف آبکاری عبارتاند از:
- جلوگیری از خوردگی: ایجاد یک لایه محافظ میتواند تماس مستقیم فلز پایه با عوامل خورنده را کاهش دهد.
- افزایش مقاومت سایشی: برخی پوششها مانند کروم برای ایجاد سطح سخت و مقاومتر در برابر سایش استفاده میشوند.
- افزایش طول عمر: کاهش خوردگی و سایش میتواند به افزایش دوام قطعه کمک کند.
- بهبود ظاهر: پوششهایی مانند کروم سطحی براق و یکنواخت ایجاد میکنند.
- افزایش رسانایی الکتریکی: برخی فلزات پوششدهنده در کاربردهای الکتریکی برای بهبود ویژگیهای سطح انتخاب میشوند.
- کاهش اصطکاک: در برخی کاربردهای صنعتی، پوشش سطحی مناسب میتواند رفتار اصطکاکی قطعه را بهبود دهد.
- افزایش ارزش محصول: ظاهر بهتر، دوام بیشتر و عملکرد مناسبتر میتواند ارزش کاربردی و ظاهری قطعه را افزایش دهد.
انواع آبکاری از نظر روش اجرا
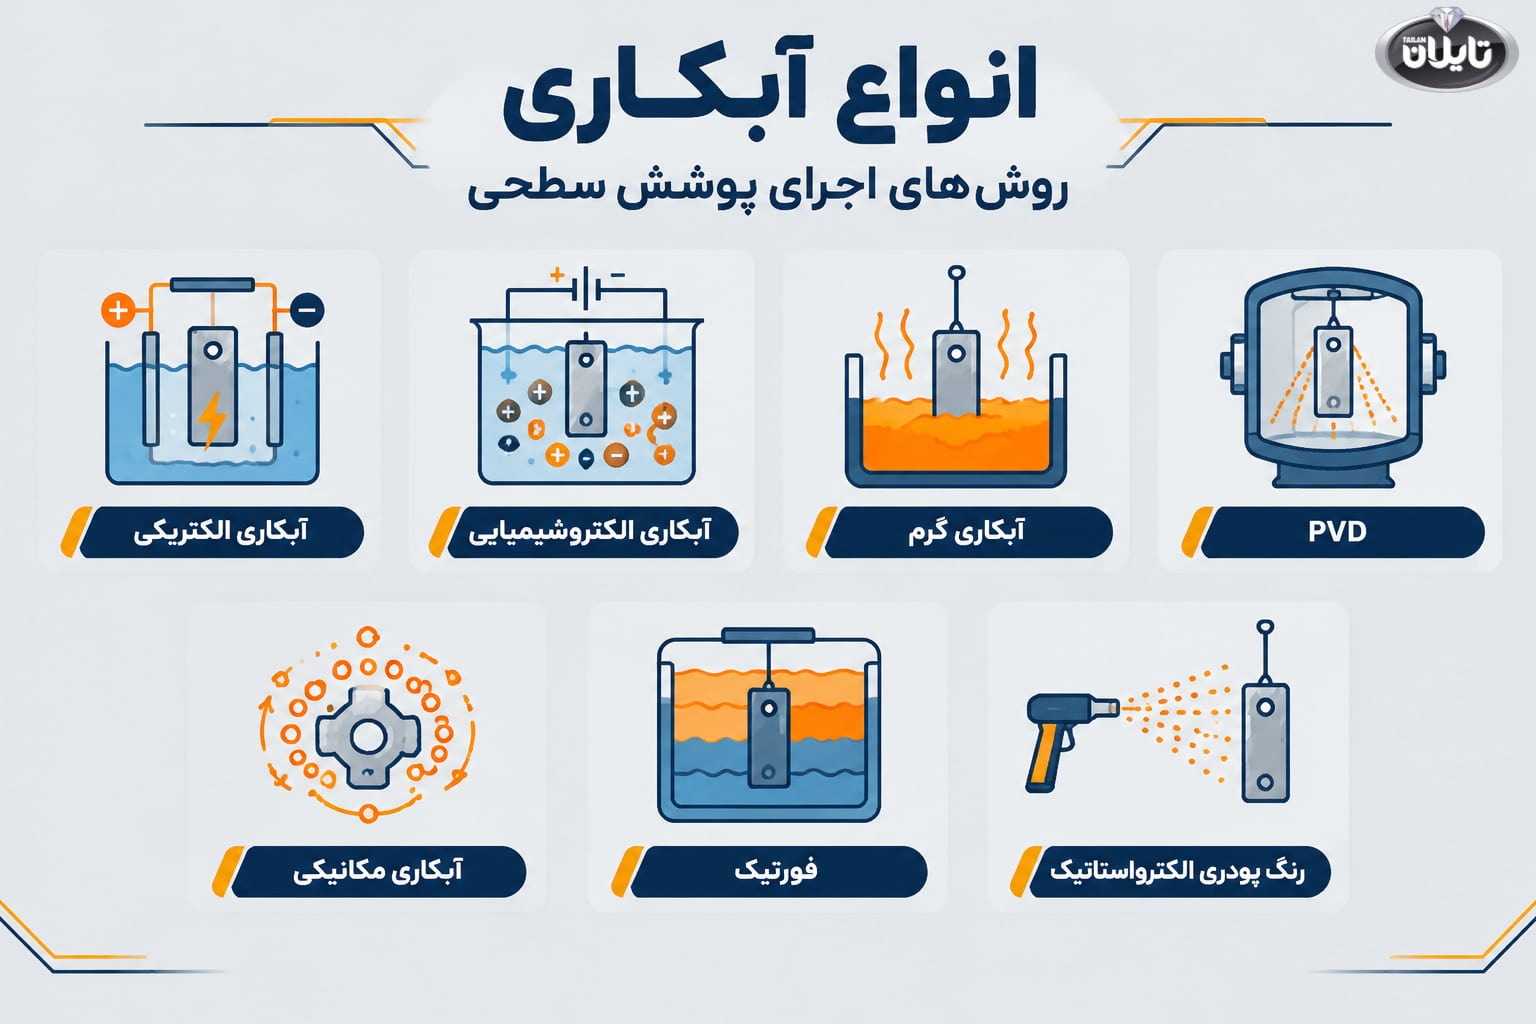
روش آبکاری بر اساس جنس قطعه، فلز پوشش دهنده، ویژگی موردنیاز و شرایط کار انتخاب میشود. روشهای مختلف از نظر تجهیزات، نحوه تشکیل پوشش، ضخامت لایه و کاربرد با یکدیگر تفاوت دارند و هرکدام برای ایجاد ویژگی مشخصی در سطح قطعه مورد استفاده قرار میگیرند.
بنابراین شناخت روشهای مختلف پوششدهی به انتخاب فرآیندی متناسب با جنس قطعه و شرایط استفاده از آن کمک میکند. مهمترین روشهای آبکاری و پوششدهی مورد استفاده عبارتاند از:
- آبکاری الکتریکی
- آبکاری الکتروشیمیایی
- آبکاری گرم
- PVD
- آبکاری مکانیکی
- فورتیک
- رنگ پودری الکترواستاتیک
آبکاری الکتریکی، ایجاد پوشش فلزی با جریان برق
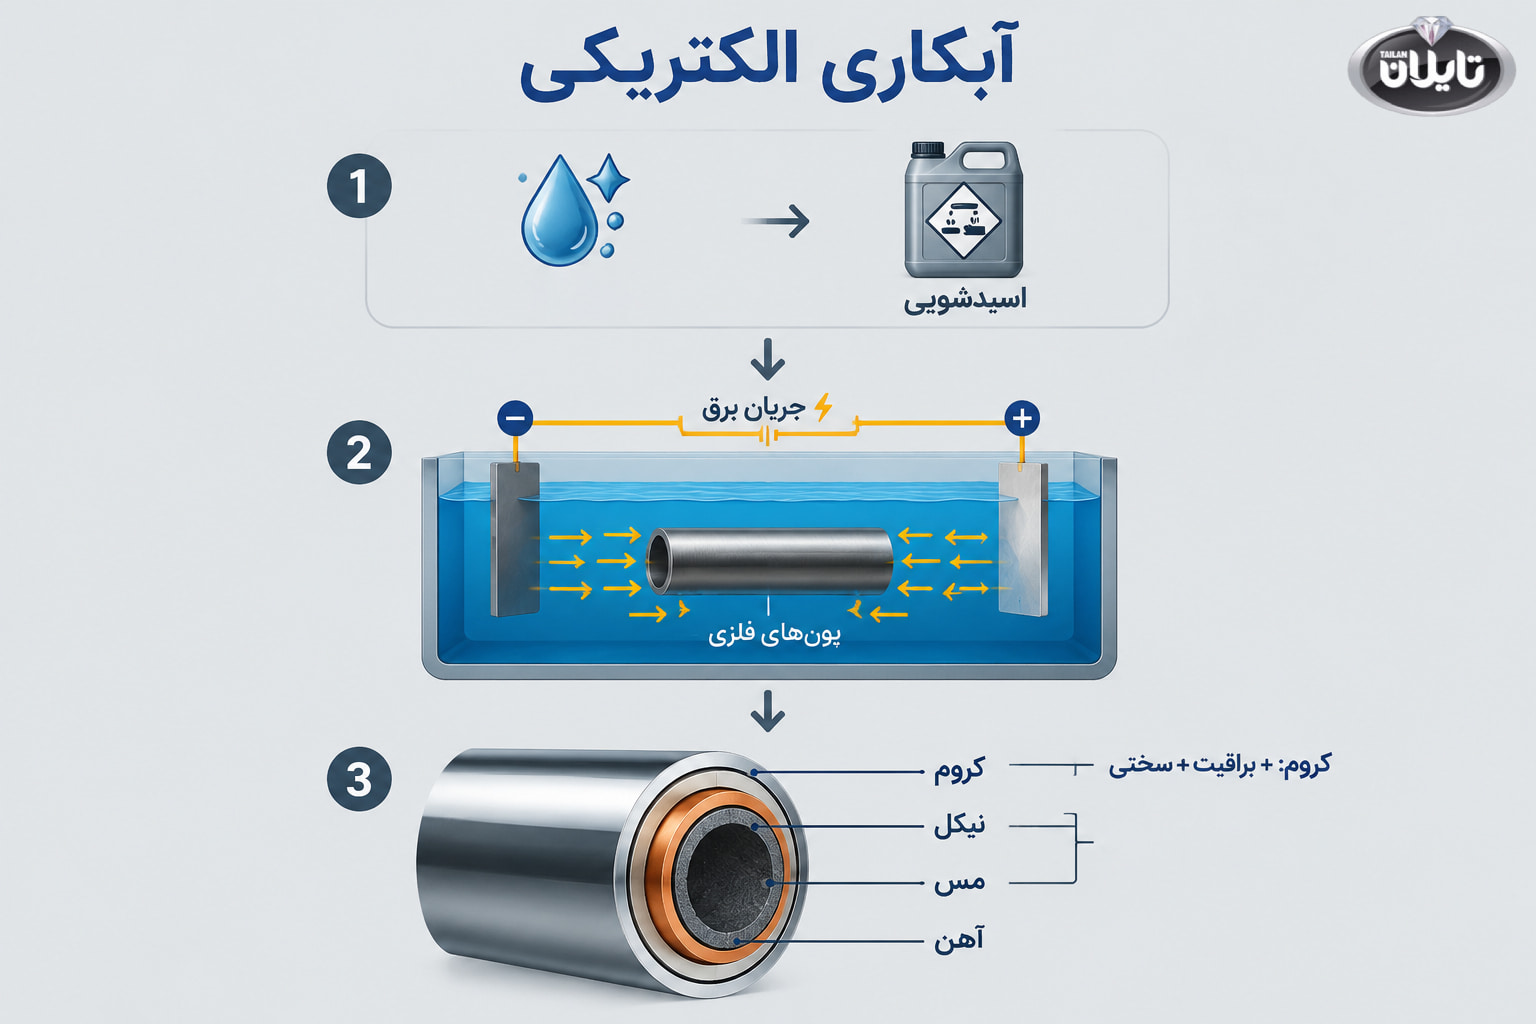
در آبکاری الکتریکی با استفاده از جریان برق، یونهای فلزی موجود در محلول روی سطح قطعه رسوب میکنند و یک لایه فلزی تشکیل میشود. ضخامت و کیفیت این لایه به عواملی مانند شرایط فرآیند، زمان و نحوه آمادهسازی سطح وابسته است. آبکاری نیکل و کروم از نمونههای شناخته شده این روش هستند.
در آبکاری لولههای آهنی ابتدا سطح قطعه چربیگیری و اسیدشویی میشود و در برخی خطوط پس از آبکاری مس، لایه نیکل و سپس کروم روی سطح ایجاد میشود. در این ساختار نیکل نقش مهمی در مقاومت در برابر خوردگی دارد و کروم بیشتر برای ایجاد براقیت و سختی سطح استفاده میشود.
آبکاری الکتروشیمیایی، ایجاد پوشش بدون جریان خارجی
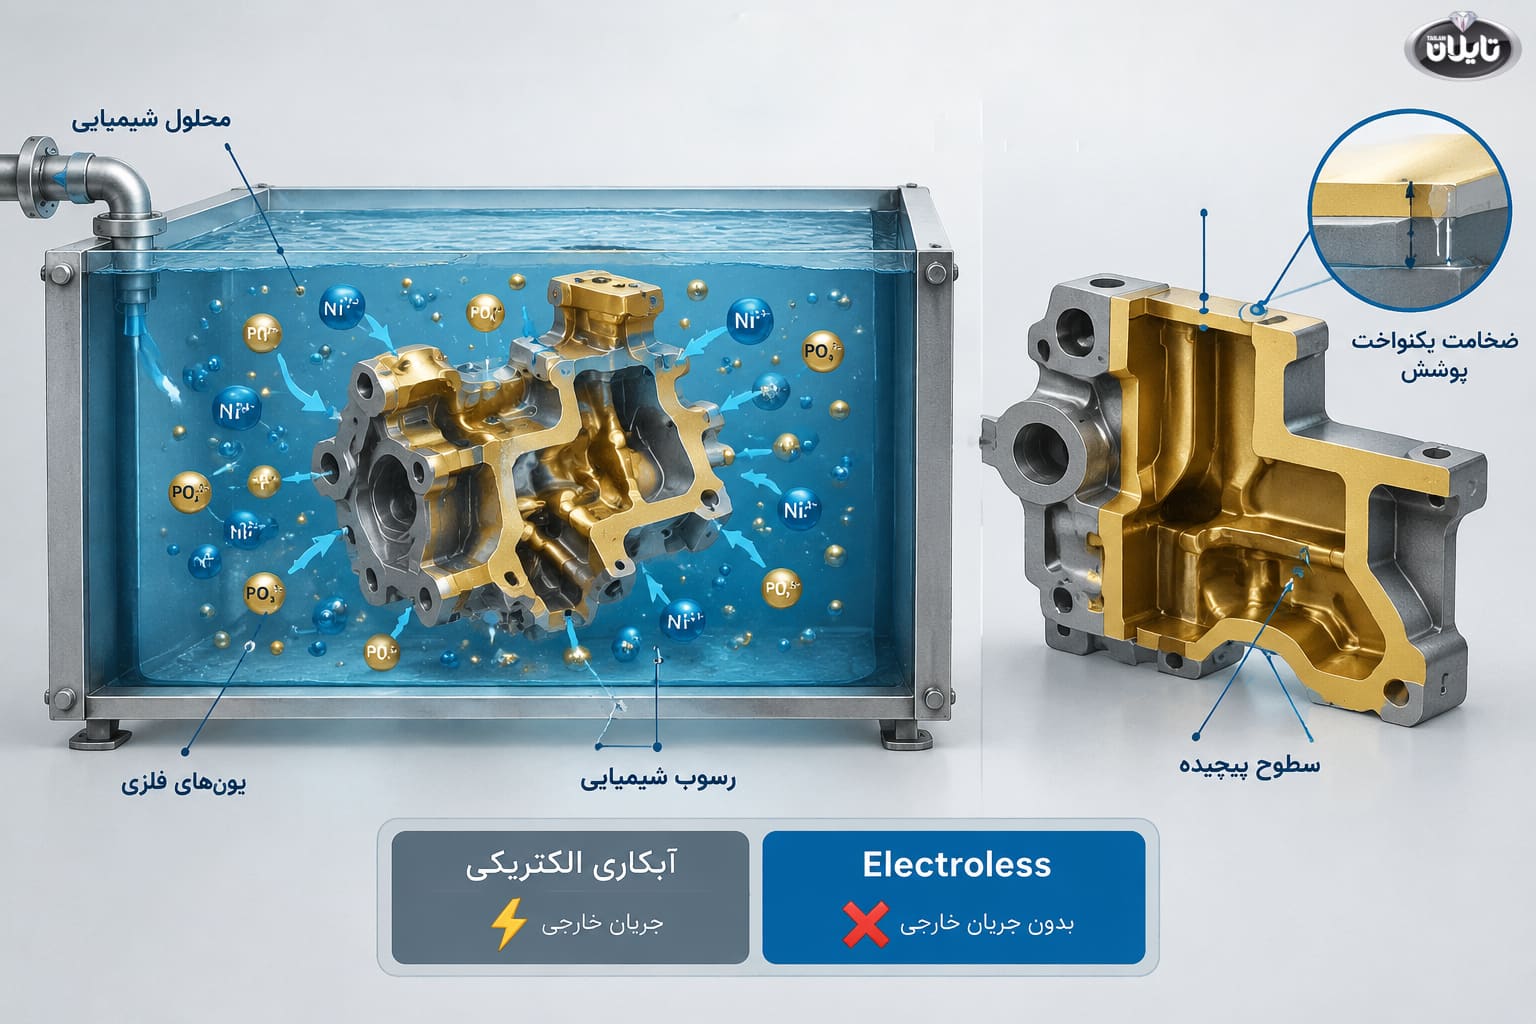
در آبکاری الکتروشیمیایی یا Electroless، تشکیل پوشش فلزی از طریق یک واکنش شیمیایی انجام میشود و برای رسوب فلز، مانند آبکاری الکتریکی به جریان خارجی متکی نیست. این روش زمانی اهمیت دارد که ایجاد پوشش یکنواخت روی سطوح مختلف قطعه اهمیت داشته باشد.
مزیت اصلی آن امکان پوششدهی مناسب سطوحی است که توزیع جریان در آبکاری الکتریکی روی آنها دشوارتر است. انتخاب این روش به جنس زیرلایه و ویژگیهای مورد انتظار از پوشش بستگی دارد.
آبکاری گرم، ایجاد پوشش فلزی با غوطهوری در فلز مذاب
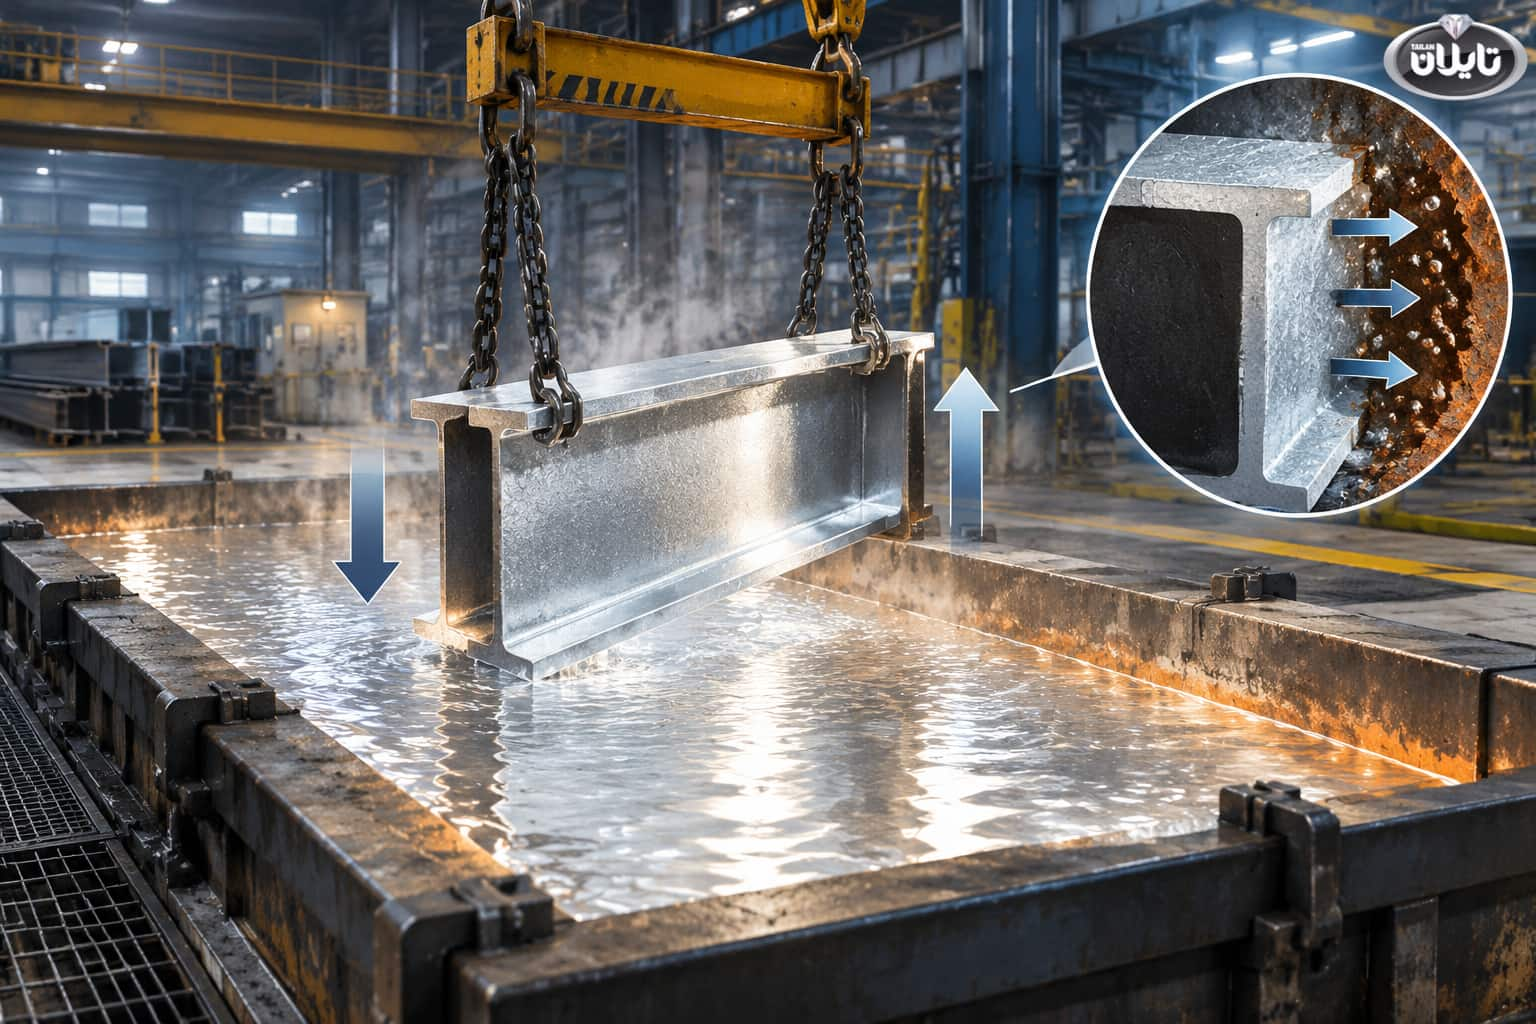
در آبکاری گرم قطعه فلزی در فلز مذاب قرار میگیرد تا یک لایه از فلز پوشش دهنده روی سطح آن ایجاد شود. گالوانیزه گرم که در آن قطعات فولادی با روی مذاب پوشش داده میشوند، یکی از شناخته شدهترین نمونههای این روش است.
این روش بیشتر زمانی انتخاب میشود که حفاظت در برابر خوردگی و دوام پوشش اهمیت بالایی داشته باشد و ظاهر تزئینی و براق، اولویت اصلی نباشد.
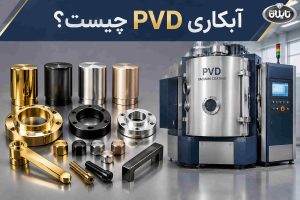
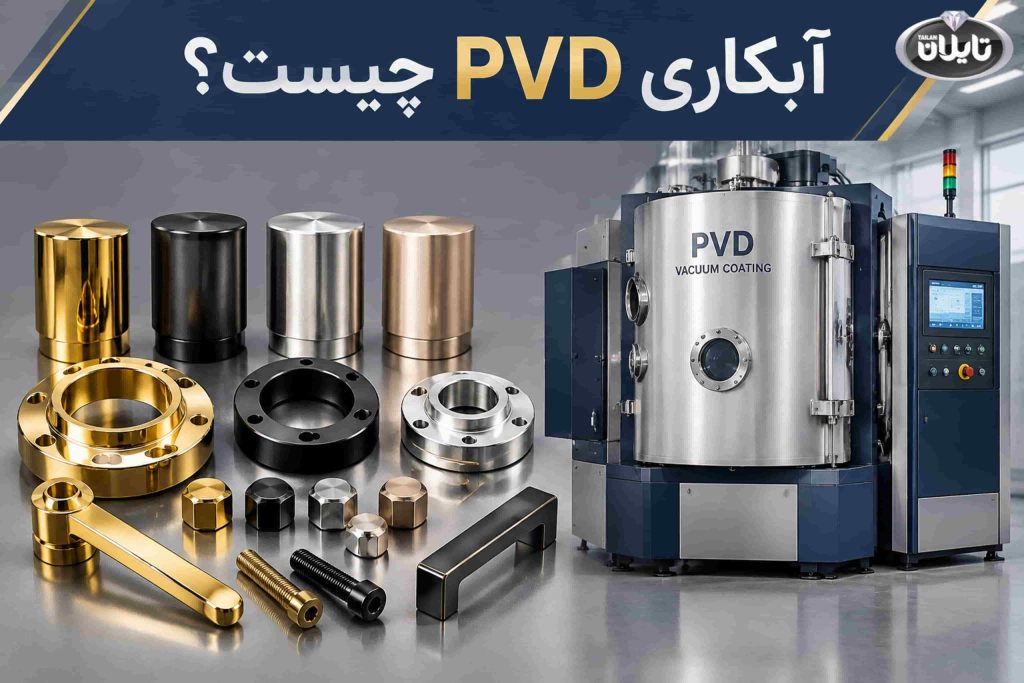
آبکاری تحت خلا (PVD)، ایجاد پوششهای نازک در محیط خلا
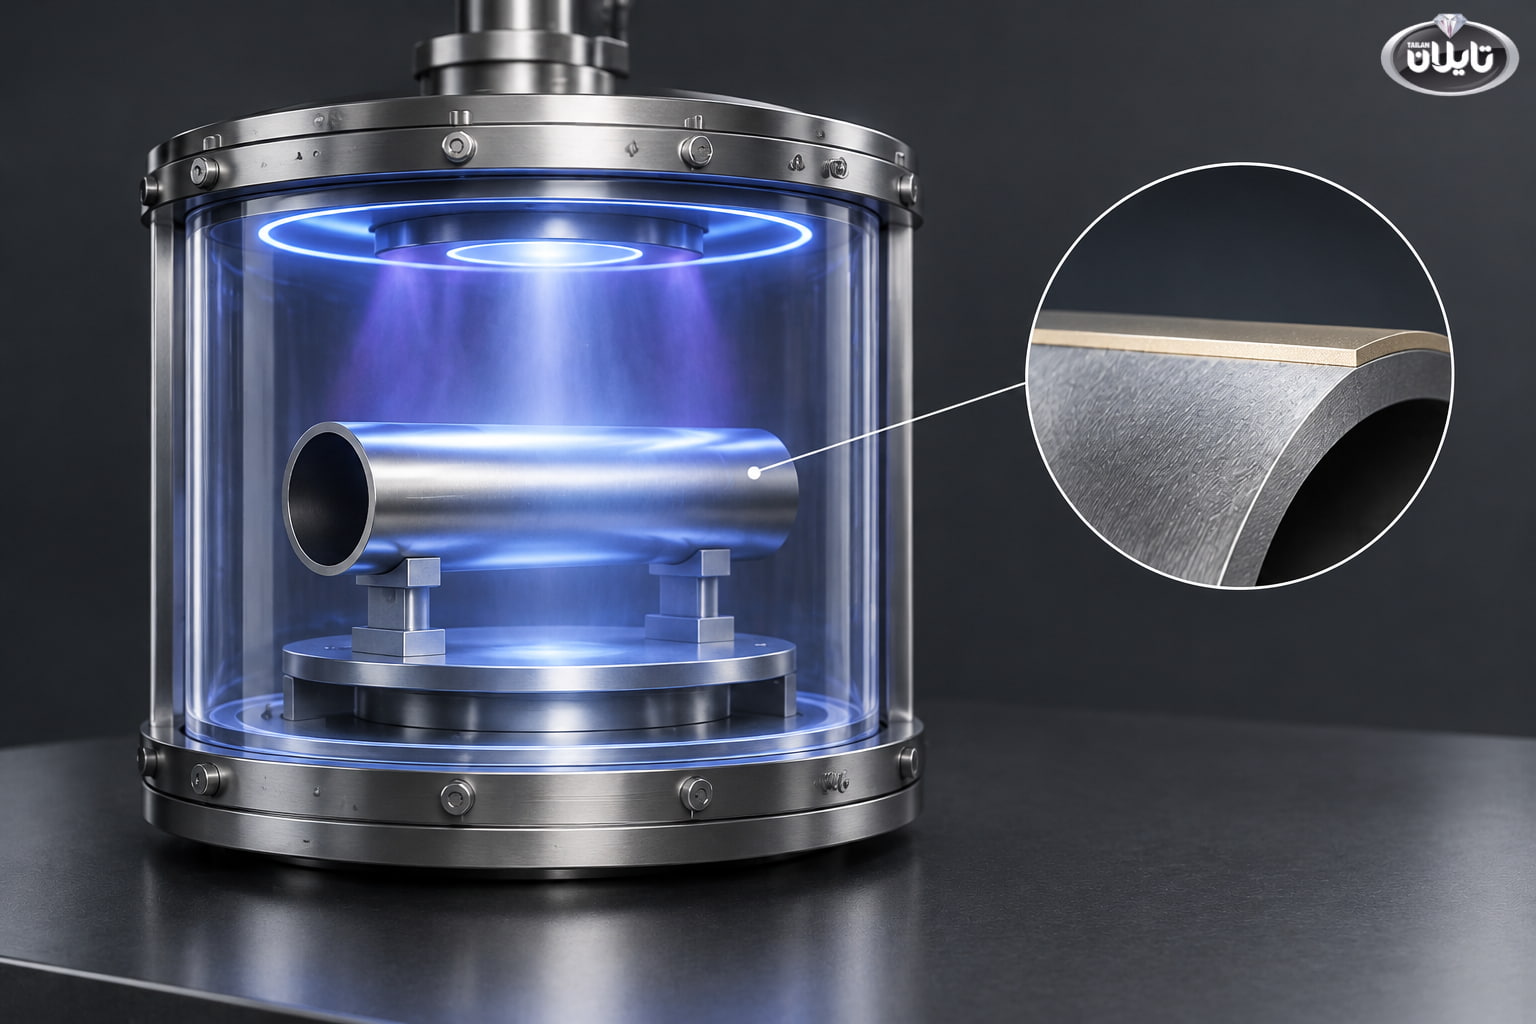
PVD یا رسوبدهی فیزیکی بخار روشی برای ایجاد یک لایه بسیار نازک روی سطح قطعه در محیط خلا است. این روش میتواند پوششهایی با ظاهرهای متنوع و ویژگیهای مناسب برای مقاومت سطحی ایجاد کند و در قطعات تزئینی و کاربردهای تخصصی مورد استفاده قرار میگیرد.
در صنعت یراقآلات کیفیت پوشش PVD یکی از مواردی است که هنگام ارزیابی قطعاتی مانند لولههای رگال باید مورد توجه قرار گیرد. در کنار یکنواختی پرداخت و نبود خراش و فرورفتگی، کیفیت پوشش آبکاری یا PVD نیز از معیارهای کنترل کیفیت این قطعات محسوب میشود.
مطالعه بیشتر: آبکاری PVD (آبکاری در خلاء) چیست؟
آبکاری مکانیکی، ایجاد پوشش با استفاده از انرژی مکانیکی
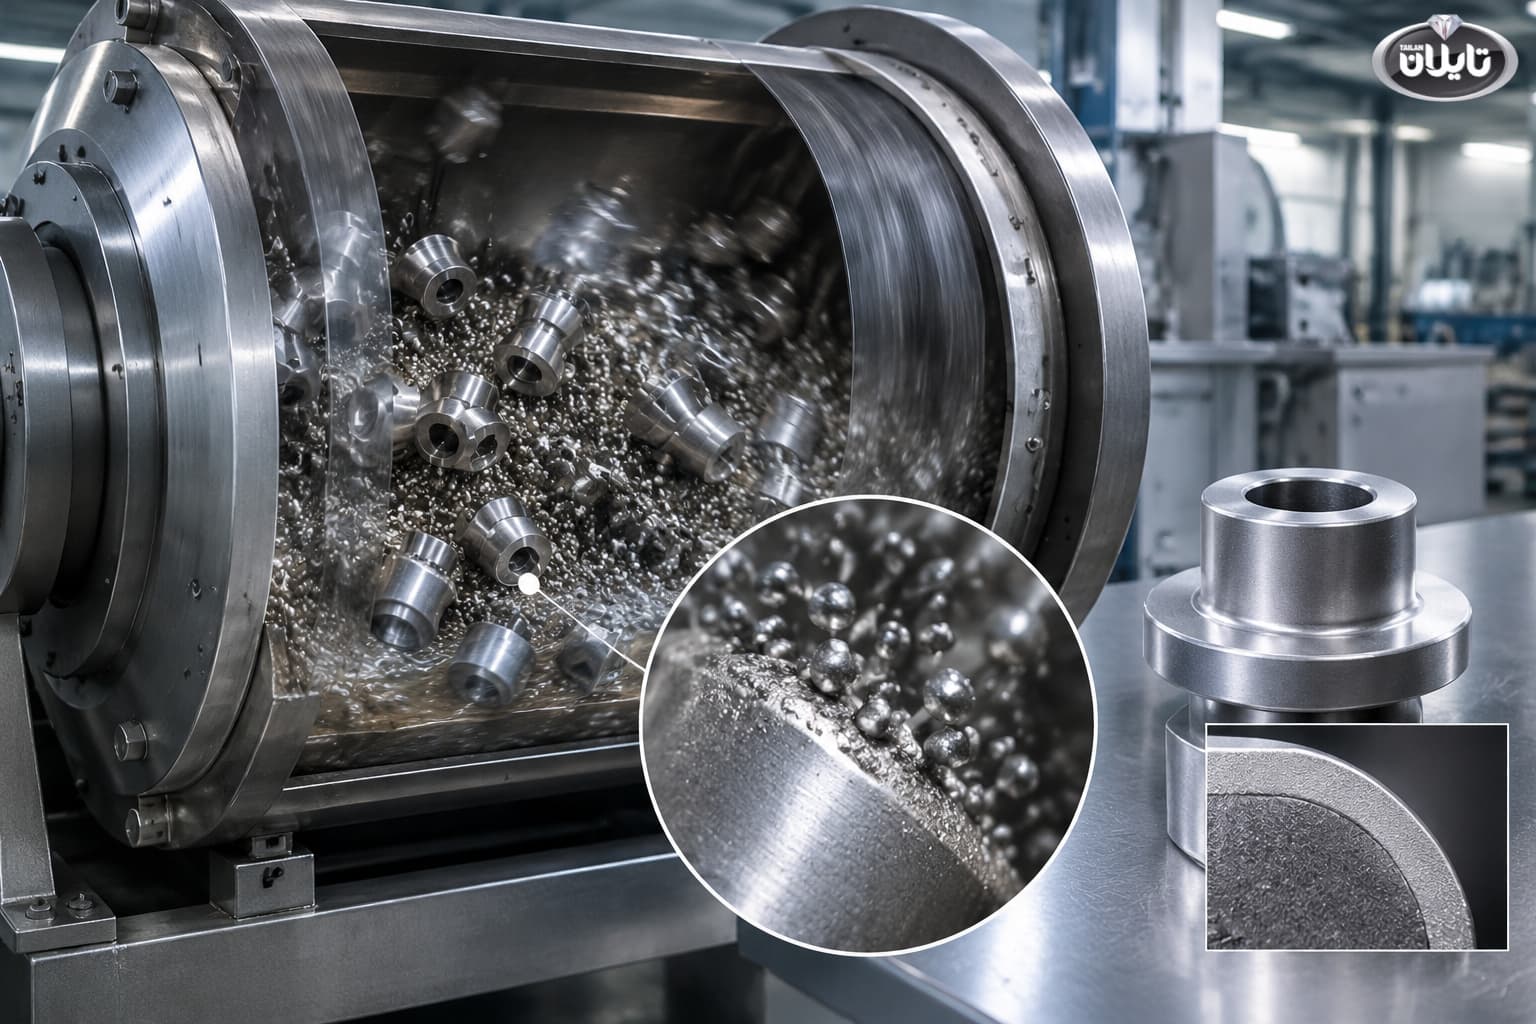
آبکاری مکانیکی روشی است که در آن فلز پوشش دهنده بدون استفاده از فرآیند الکتریکی به کمک انرژی مکانیکی روی سطح قطعه تثبیت میشود. این روش برای برخی قطعات فلزی و پوششهای خاص کاربرد دارد و انتخاب آن به جنس قطعه، نوع فلز پوششدهنده و مشخصات موردنیاز بستگی دارد.
مزیت این روش امکان پوششدهی برخی قطعات بدون استفاده از جریان الکتریکی است. با این حال برای همه قطعات و کاربردها گزینه مناسبی نیست و باید بر اساس شرایط فرآیند و ویژگی مورد انتظار انتخاب شود.
آبکاری فورتیک، ایجاد پوشش یکنواخت با میدان الکتریکی
آبکاری فورتیک یا پوششدهی الکتروفورتیک، روشی است که در آن ذرات پوشش موجود در یک محلول یا سوسپانسیون، تحت تأثیر میدان الکتریکی به سمت قطعه حرکت کرده و روی سطح آن رسوب میکنند. این روش بیشتر برای ایجاد پوشش محافظ یکنواخت روی قطعات فلزی استفاده میشود.
مزیت آن امکان ایجاد پوشش نسبتا یکنواخت روی سطوح مختلف قطعه است، اما انتخاب آن به نوع ماده پوششدهنده، جنس قطعه و شرایط کاری بستگی دارد.
پوشش رنگ پودری الکترواستاتیک، پوششدهی با پودر و پخت حرارتی
رنگ پودری الکترواستاتیک از نظر فنی آبکاری فلزی محسوب نمیشود، اما یکی از روشهای مهم پوششدهی قطعات فلزی است. در این روش پودر خشک با استفاده از نیروی الکترواستاتیک روی سطح قطعه قرار میگیرد و سپس در کوره پخت میشود.
در فرآیندهای تولیدی مورد استفاده در محصولات فلزی این روش برای ایجاد پوششی مقاوم در برابر خط و خش و شرایط محیطی به کار میرود.
در فرآیند رنگ پودری، آمادهسازی سطح، خشککردن، پخش یکنواخت و پخت صحیح پوشش اهمیت زیادی دارد. معمولا دمای معمول پخت حدود 180 تا 200 درجه سانتیگراد و زمان آن بسته به نوع رنگ و ضخامت قطعه حدود 10 تا 20 دقیقه است.
انواع آبکاری بر اساس فلز پوششدهنده
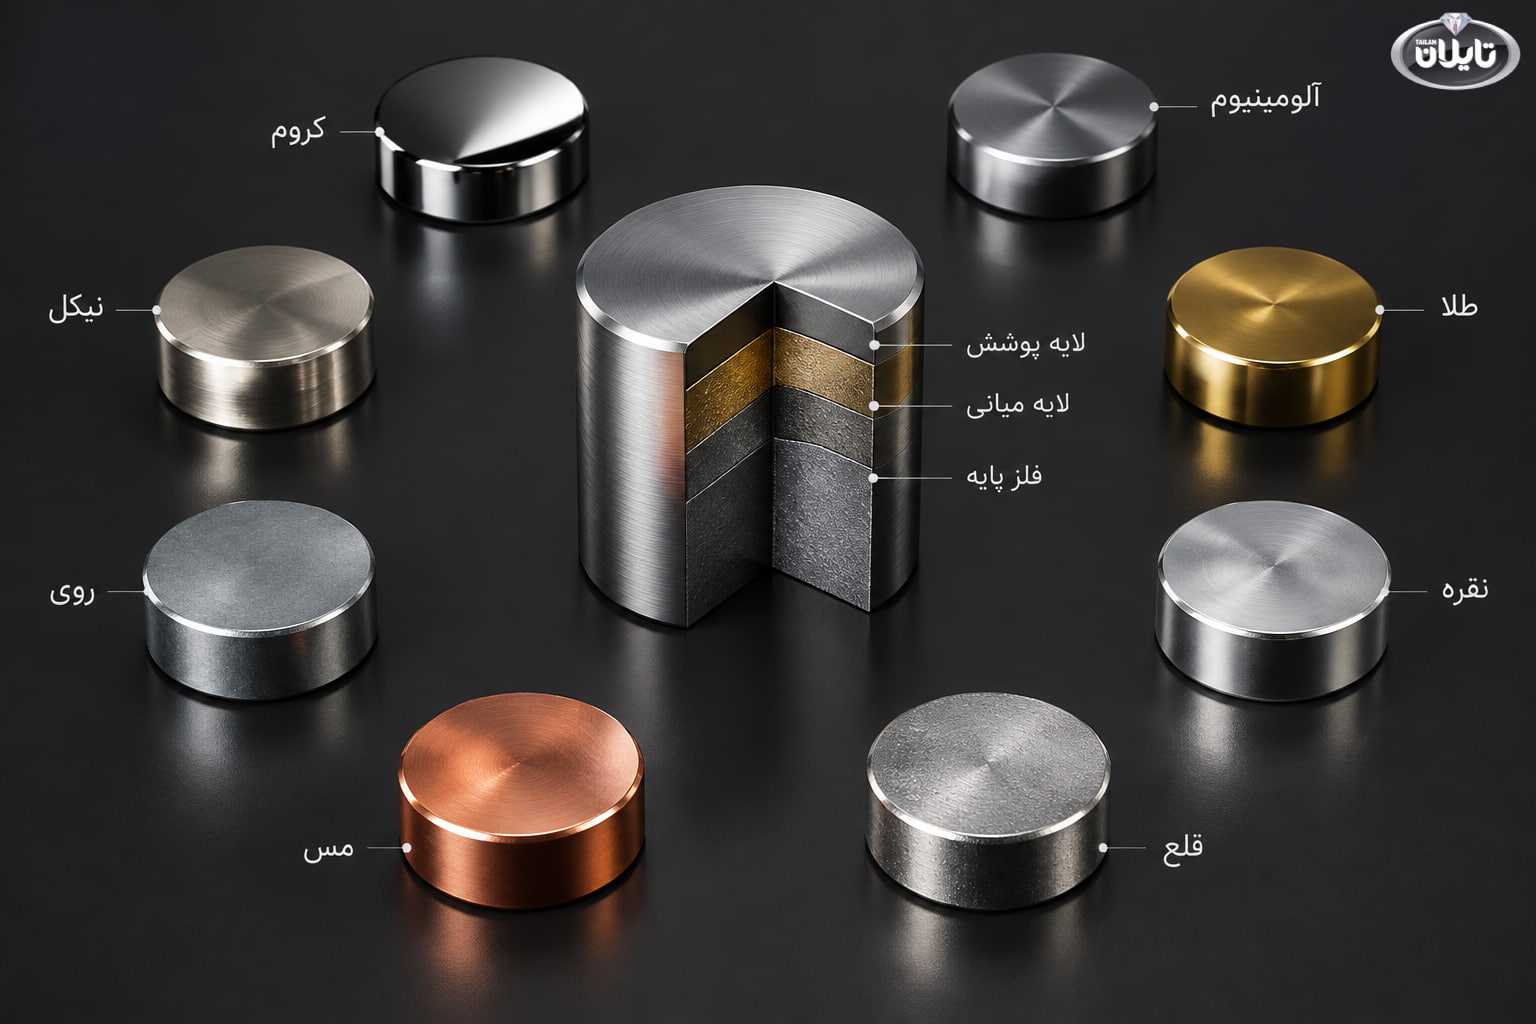
انتخاب فلز پوششدهنده فقط به رنگ و ظاهر نهایی قطعه محدود نمیشود. هر فلز ویژگیهای متفاوتی از نظر مقاومت در برابر خوردگی، سختی، سایش، رسانایی، شرایط محیطی و نحوه عملکرد روی سطح قطعه دارد و به همین دلیل انتخاب آن باید متناسب با جنس زیرلایه و کاربرد نهایی قطعه انجام شود.
همچنین ضخامت پوشش، روش اجرای آبکاری و هزینه فرآیند نیز در انتخاب فلز مناسب تأثیرگذار هستند. برای مثال در برخی کاربردها مقاومت در برابر خوردگی اولویت دارد، در حالی که در قطعات تزئینی، ظاهر سطح و مقاومت در برابر سایش اهمیت بیشتری پیدا میکند. مهمترین فلزهای مورد استفاده در آبکاری عبارتاند از:
- کروم: مناسب برای سطح براق، سخت و مقاوم به سایش.
- نیکل: مناسب برای ایجاد لایه مقاوم در برابر خوردگی و به عنوان زیرلایه کروم.
- روی: بیشتر برای حفاظت فولاد در برابر خوردگی و به عنوان پوشش.
- مس: در برخی فرآیندها به عنوان لایه میانی یا برای کاربردهای خاص استفاده میشود.
- قلع: برای برخی کاربردهای صنعتی و الکتریکی مناسب است.
- نقره: در کاربردهایی که رسانایی بالا یا ویژگیهای سطحی خاص اهمیت دارد.
- طلا: برای کاربردهای الکتریکی و الکترونیکی و مواردی که پایداری سطح اهمیت دارد.
- آلومینیوم و پوششهای خاص: بسته به زیرلایه و فرآیند میتوان از پوششهای تخصصی مانند PVD یا روشهای دیگر استفاده کرد.
چه زمانی آبکاری نیکل بهتر از کروم است؟
اگر هدف اصلی ایجاد لایه مقاوم در برابر خوردگی و ایجاد یک زیرلایه مناسب برای پوشش نهایی باشد، نیکل اهمیت بیشتری پیدا میکند. در مقابل زمانی که براقیت، سختی سطح و مقاومت سایشی اهمیت بیشتری داشته باشد، کروم گزینه مناسبی است. در آبکاری تزئینی کروم این دو معمولا رقیب مستقیم نیستند؛ بلکه در یک ساختار چندلایه در کنار یکدیگر استفاده میشوند.
مزایای آبکاری نیکل و کروم چیست؟
آبکاری نیکل و کروم از روشهای رایج برای ایجاد سطحی مقاوم، یکنواخت و براق روی قطعات فلزی است. ترکیب این دو پوشش به ویژه در قطعاتی که هم مقاومت در برابر خوردگی و سایش و هم ظاهر مناسب اهمیت دارد، کاربرد زیادی دارد. در این ساختار هر لایه نقش مشخصی در عملکرد نهایی پوشش ایفا میکند.
مهمترین مزایای این ترکیب عبارتاند از:
- افزایش مقاومت در برابر خوردگی: لایه نیکل نقش اصلی را در ایجاد مقاومت در برابر خوردگی ایفا و از فلز پایه محافظت میکند.
- افزایش سختی سطح: کروم لایهای سخت ایجاد میکند که باعث افزایش مقاومت سطح در برابر سایش میشود.
- بهبود ظاهر قطعه: کروم سطحی براق و یکنواخت ایجاد میکند و ظاهر نهایی قطعه را بهبود میدهد.
- افزایش دوام پوشش: قرار گرفتن لایه کروم روی نیکل، یک ساختار چندلایه ایجاد میکند که برای کاربردهای نیازمند دوام سطحی مناسب است.
- بهبود کیفیت سطح: آمادهسازی صحیح و ایجاد لایههای متوالی میتواند به ایجاد سطحی یکنواخت و با کیفیت ظاهری مناسب کمک کند.
مراحل انجام آبکاری نیکل و کروم
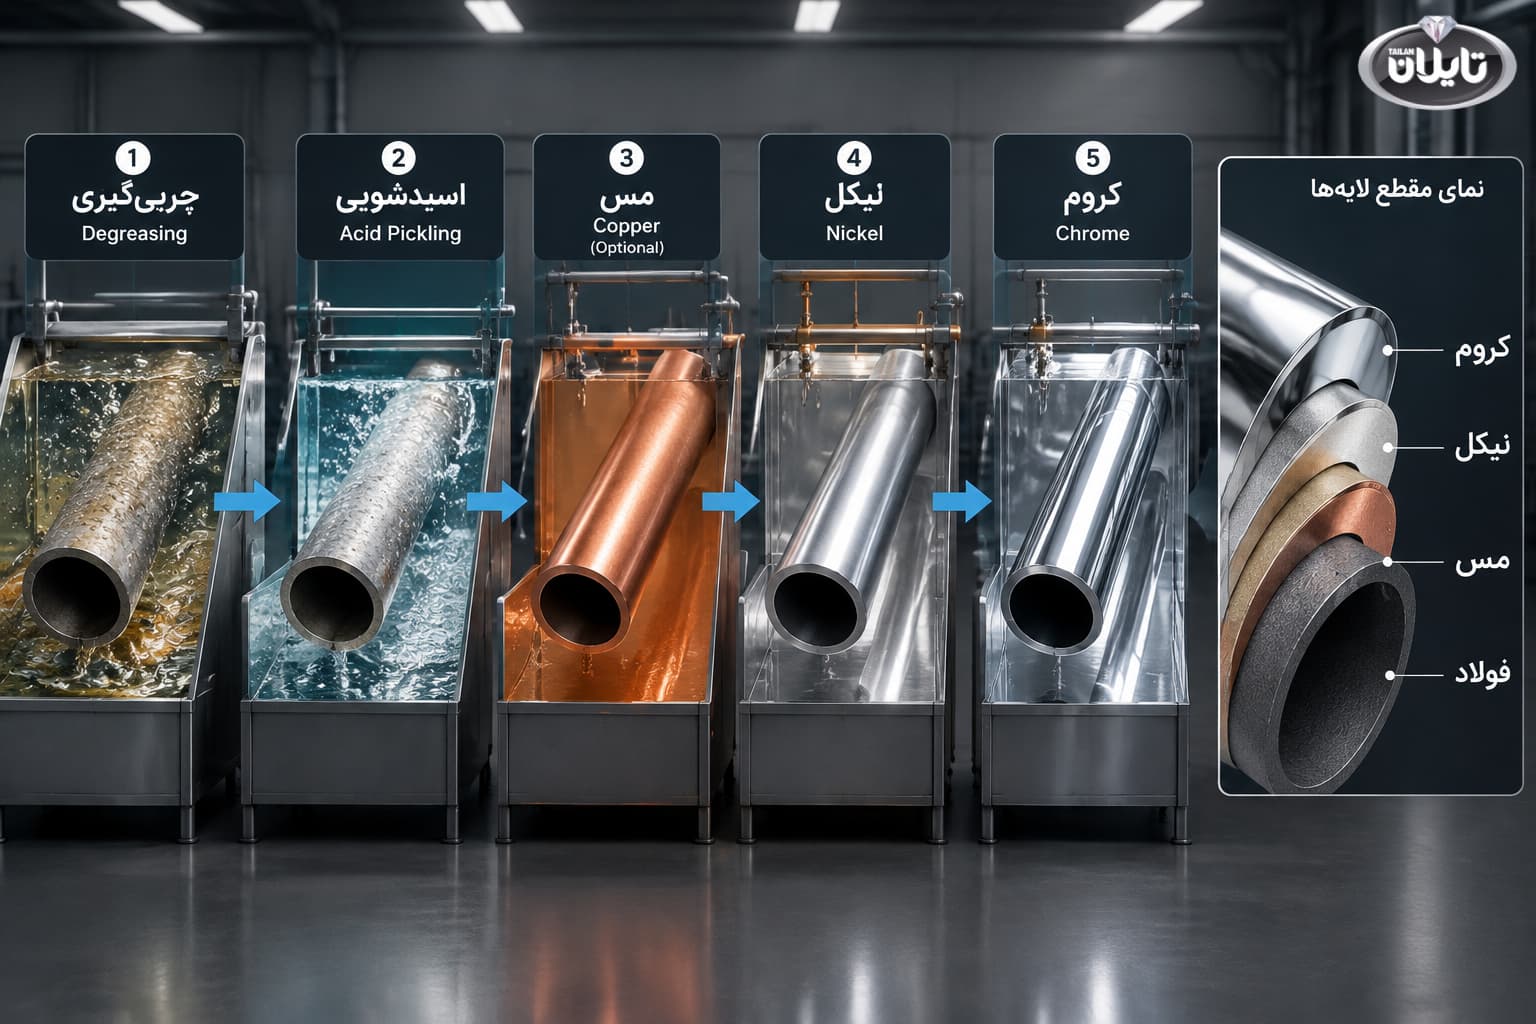
آبکاری نیکل و کروم تنها به قرار دادن قطعه در وان آبکاری محدود نمیشود و کیفیت نهایی آن به آمادهسازی صحیح سطح و ترتیب ایجاد لایهها وابسته است. هرگونه آلودگی، چربی یا زنگزدگی باقیمانده روی قطعه میتواند بر کیفیت و یکنواختی پوشش نهایی تأثیر بگذارد. به همین دلیل فرآیند از آمادهسازی سطح آغاز شده و سپس لایههای پوشش به ترتیب روی قطعه ایجاد میشوند.
مراحل رایج آبکاری قطعات آهنی با پوشش نیکل و کروم به این ترتیب است:
- چربیگیری: در مرحله نخست روغن، چربی و آلودگیهای سطحی از روی قطعه حذف میشوند تا سطح برای مراحل بعدی آماده شود.
- اسیدشویی: پس از چربیگیری، سطح قطعه اسیدشویی میشود تا آلودگیها و لایههای اکسیدی و زنگزدگی از سطح حذف شوند و سطح فلز برای ایجاد پوشش آماده شود.
- آبکاری مس در برخی خطوط: در بعضی فرآیندها، پیش از ایجاد لایه نیکل یک لایه مس روی قطعه ایجاد میشود. استفاده از این لایه به ساختار فرآیند و نوع قطعه بستگی دارد.
- آبکاری نیکل: در مرحله بعد لایه نیکل روی سطح ایجاد میشود. این لایه نقش اصلی را در مقاومت قطعه در برابر خوردگی بر عهده دارد و به ایجاد سطحی یکنواخت برای لایه نهایی کمک میکند.
- آبکاری کروم: در آخرین مرحله یک لایه بسیار نازک کروم روی نیکل ایجاد میشود. کروم بیشتر برای ایجاد براقیت و افزایش سختی سطح استفاده میشود.
دستگاه و تجهیزات لازم برای آبکاری چیست؟
آبکاری صنعتی به مجموعهای از تجهیزات برای آمادهسازی سطح، ایجاد پوشش و کنترل شرایط فرآیند نیاز دارد. نوع تجهیزات بر اساس روش آبکاری، جنس قطعه و نوع پوشش انتخاب میشود. مهمترین تجهیزات مورد استفاده در خطوط آبکاری شامل وانهای آبکاری و شستوشو، رکتیفایر یا منبع تغذیه، آند و تجهیزات اتصال قطعه، سیستم فیلتراسیون، تجهیزات کنترل دما، پمپهای گردش محلول و سیستم تهویه است.
در خطوط آبکاری نیکل و کروم، قطعه پس از چربیگیری و اسیدشویی وارد مراحل مختلف پوششدهی میشود و در برخی فرآیندها لایه مس نیز پیش از نیکل ایجاد میشود.
مواد شیمیایی لازم برای آبکاری نیکل
مواد شیمیایی مورد استفاده در آبکاری نیکل بر اساس نوع فرآیند و ویژگیهای موردنظر برای پوشش انتخاب میشوند. مهمترین مواد، ترکیبات نیکل هستند که یونهای نیکل موردنیاز برای تشکیل لایه پوشش را در محلول آبکاری داخل وان فراهم میکنند.
در کنار این ترکیبات از مواد تنظیمکننده و افزودنیهای مخصوص نیز برای کنترل شرایط محلول و کیفیت پوشش استفاده میشود.
به طور کلی مواد مورد استفاده در آبکاری نیکل شامل موارد زیر هستند:
- ترکیبات نیکل: منبع تأمین یونهای نیکل برای تشکیل لایه پوشش روی سطح قطعه.
- مواد تنظیمکننده محلول: برای کنترل شرایط شیمیایی محلول آبکاری و حفظ وضعیت مناسب آن در طول فرآیند.
- افزودنیهای آبکاری: برای کنترل ویژگیهایی مانند یکنواختی، ظاهر و کیفیت سطح پوشش.
پیش از ورود قطعه به مرحله آبکاری نیکل معمولا عملیات چربیگیری و اسیدشویی انجام میشود تا چربی، آلودگی و اکسیدهای سطحی از روی قطعه حذف شوند. آمادهسازی صحیح سطح باعث میشود لایه نیکل به درستی روی قطعه تشکیل شده و اتصال مناسبی با سطح داشته باشد.
مواد شیمیایی لازم برای آبکاری کروم
مواد شیمیایی مورد استفاده در آبکاری کروم به نوع فرآیند و مشخصات پوشش موردنظر بستگی دارند. در فرآیند آبکاری ترکیبات کروم موجود در محلول، منبع یونهای موردنیاز برای تشکیل لایه کروم روی سطح قطعه هستند.
در کنار ترکیبات اصلی از مواد تنظیمکننده و افزودنیهای فرآیند نیز برای کنترل شرایط محلول و دستیابی به پوششی یکنواخت و باکیفیت استفاده میشود.
در آبکاری تزئینی نیکل و کروم معمولا لایه کروم روی لایه نیکل ایجاد میشود. کروم لایهای بسیار نازک است و بیشتر برای ایجاد براقیت، سختی و ویژگیهای سطحی به کار میرود، در حالی که بخش عمده مقاومت در برابر خوردگی از لایه نیکل تأمین میشود. بنابراین کیفیت آمادهسازی سطح، لایه زیرین نیکل و کنترل دقیق فرآیند، همگی در کیفیت نهایی پوشش کروم تأثیر دارند.
چه فلزاتی قابلیت آبکاری دارند؟
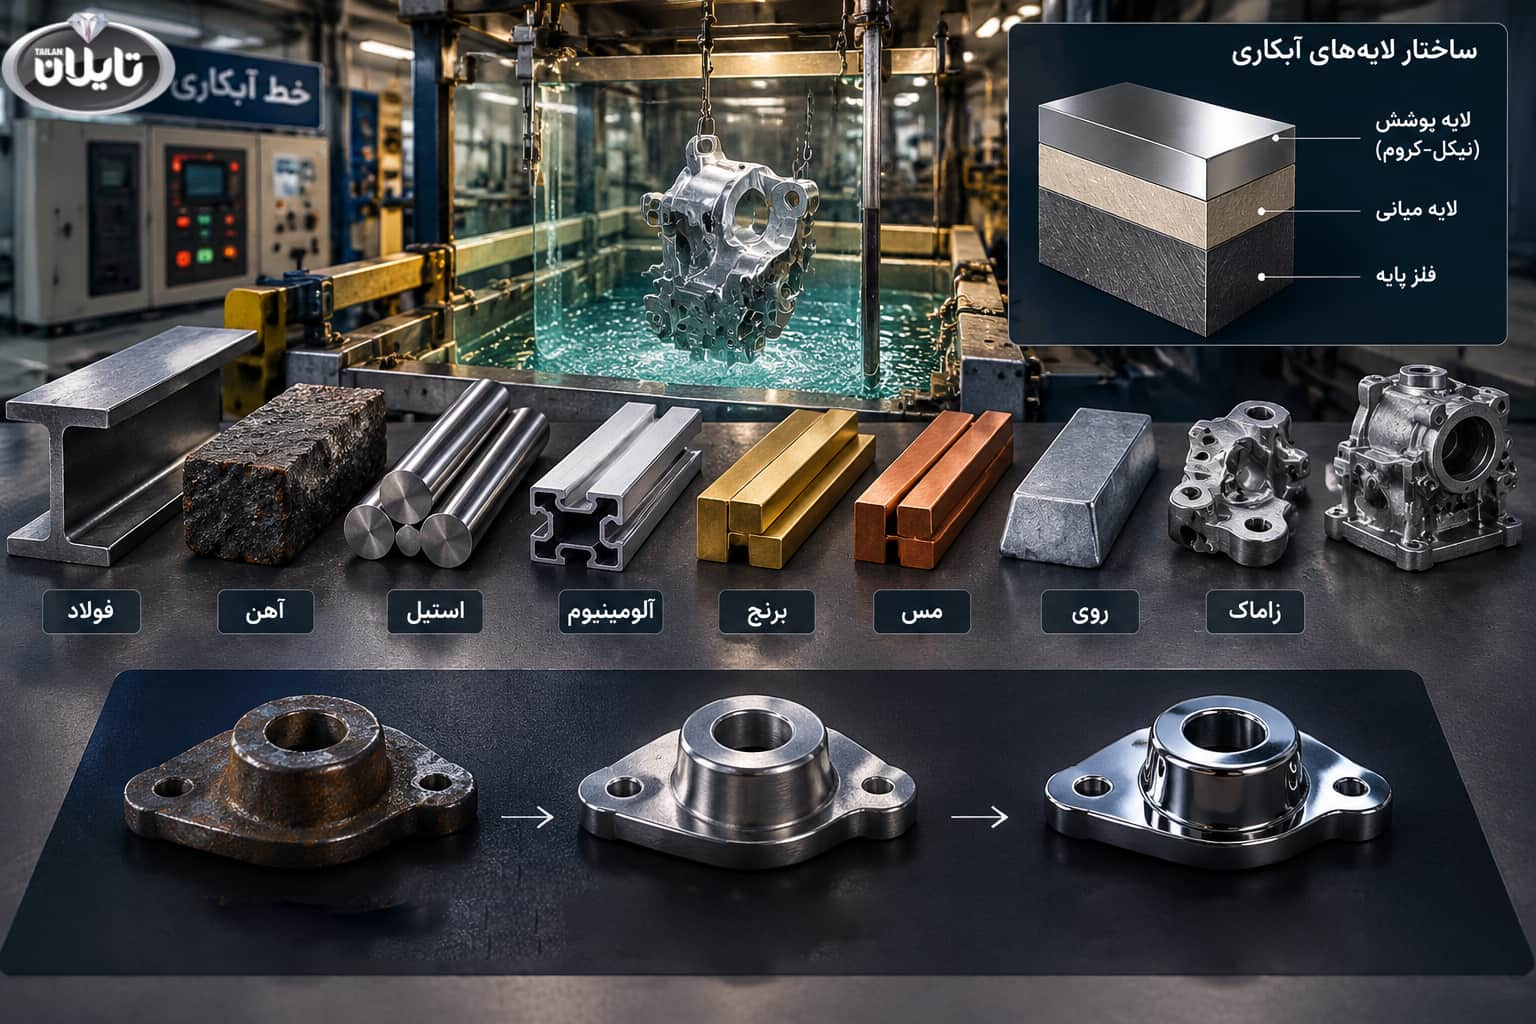
قابلیت آبکاری یک فلز به جنس زیرلایه، آمادهسازی سطح و نوع فرآیند انتخاب شده بستگی دارد. به همین دلیل یک روش آبکاری مشخص را نمیتوان برای تمام فلزات به یک شکل اجرا کرد و ممکن است برای برخی زیرلایهها به آمادهسازی یا لایه میانی نیاز باشد.
مهمترین فلزات و آلیاژهایی که در صنایع مختلف قابلیت پوششدهی دارند عبارتاند از:
- فولاد: به دلیل استحکام و کاربرد گسترده، یکی از زیرلایههای رایج برای آبکاری است و برای افزایش مقاومت در برابر خوردگی و بهبود ویژگیهای سطحی پوشش داده میشود.
- آهن: برای جلوگیری از زنگزدگی و افزایش دوام سطح با پوششهایی مانند نیکل و کروم آبکاری میشود.
- استیل: بسته به نوع آلیاژ و هدف فرآیند، میتواند تحت عملیات پوششدهی و پرداخت سطح قرار گیرد.
- آلومینیوم: برای ایجاد ویژگیهای سطحی خاص، معمولا به فرآیندهای متناسب با جنس آلومینیوم و آمادهسازی دقیق نیاز دارد.
- برنج: به دلیل کاربرد در قطعات تزئینی و یراقآلات، میتواند برای ایجاد ظاهر و ویژگی سطحی موردنظر پوشش داده شود.
- مس: در برخی فرآیندها هم بهعنوان فلز پایه و هم بهعنوان لایه میانی مورد استفاده قرار میگیرد.
- روی: در برخی قطعات و آلیاژها قابلیت پوششدهی دارد و آمادهسازی مناسب سطح آن اهمیت زیادی دارد.
- زاماک: به دلیل کاربرد گسترده در تولید قطعات یراقآلات، قابلیت آبکاری و ایجاد پوششهای تزئینی مانند نیکل و کروم را دارد.
- قطعات دایکست: قطعات تولیدشده به روش دایکست به ویژه قطعات زاماک، میتوانند پس از آمادهسازی و پرداخت سطح وارد فرآیند آبکاری شوند.
آبکاری در چه صنایعی استفاده میشود؟
آبکاری فقط برای ایجاد ظاهر براق روی قطعات استفاده نمیشود. در بسیاری از صنایع، پوششدهی با هدف افزایش مقاومت در برابر خوردگی، سایش، تغییر شرایط سطح و افزایش دوام قطعه انجام میشود. نوع پوشش نیز بر اساس شرایط کاری و ویژگی موردنیاز در هر صنعت متفاوت است. به طور کلی آبکاری در صنایع زیر استفاده میشود:
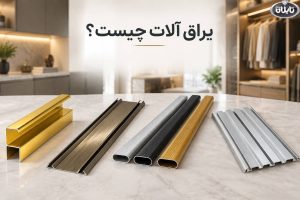
- یراقآلات کابینت و کمد: آبکاری در قطعاتی مانند دستگیره، لولههای رگال و برخی یراقآلات فلزی برای ایجاد ظاهر مناسب، افزایش مقاومت سطح و محافظت در برابر خوردگی کاربرد دارد.
- خودروسازی: برای بهبود مقاومت سطحی قطعات و محافظت آنها در برابر خوردگی و سایش از انواع پوششهای فلزی و سطحی استفاده میشود.
- صنعت ساختمان: قطعات و تجهیزات فلزی در معرض رطوبت و شرایط محیطی قرار دارند، بنابراین پوششدهی میتواند به افزایش دوام و کاهش خوردگی آنها کمک کند.
- تجهیزات پزشکی: در برخی تجهیزات و قطعات فلزی، ویژگیهایی مانند کیفیت سطح، مقاومت و قابلیت تحمل شرایط کاری در انتخاب پوشش اهمیت دارد.
- برق و الکترونیک: برخی پوششهای فلزی برای بهبود رسانایی، عملکرد اتصال و پایداری سطح قطعات مورد استفاده قرار میگیرند.
- نفت و گاز: در این صنعت مقاومت قطعات در برابر خوردگی و شرایط کاری سخت اهمیت زیادی دارد و انتخاب پوشش باید متناسب با محیط استفاده انجام شود.
- لوازم خانگی: پوششدهی قطعات فلزی میتواند با هدف بهبود ظاهر، افزایش دوام سطح و محافظت در برابر عوامل محیطی انجام شود.
- صنایع دکوراتیو: در این حوزه علاوه بر دوام، ظاهر و یکنواختی سطح اهمیت زیادی دارد و پوششهایی مانند نیکل، کروم و رنگ پودری برای دستیابی به ظاهر موردنظر استفاده میشوند.
چگونه کیفیت آبکاری را تشخیص دهیم؟
کیفیت آبکاری را نمیتوان فقط بر اساس براق یا زیبا بودن سطح قطعه ارزیابی کرد. یک پوشش باکیفیت باید از نظر یکنواختی سطح، ضخامت، چسبندگی و مقاومت در برابر خوردگی و سایش نیز عملکرد مناسبی داشته باشد. برای ارزیابی دقیقتر، علاوه بر بازرسی ظاهری از آزمونهای کنترل کیفیت نیز استفاده میشود.
مهمترین معیارهای بررسی کیفیت آبکاری عبارتاند از:
- یکنواخت بودن سطح: پوشش باید روی سطح قطعه یکنواخت باشد و آثار غیرعادی مانند لکه، پوستهشدن، ترک، حفره یا تفاوت شدید در رنگ و براقیت دیده نشود.
- ضخامت پوشش: ضخامت باید متناسب با جنس قطعه، نوع پوشش و شرایط استفاده باشد، زیرا پوشش بیش از حد نازک یا نامتناسب میتواند عملکرد مورد انتظار را کاهش دهد.
- چسبندگی پوشش: لایه آبکاری باید اتصال مناسبی با سطح زیرین داشته باشد و در اثر استفاده یا عوامل محیطی از سطح جدا یا پوستهپوسته نشود.
- مقاومت در برابر زنگزدگی: پوشش باید بتواند از فلز پایه در برابر عوامل خورنده محیط محافظت کند.
- مقاومت سایشی: در قطعاتی که تماس و اصطکاک مداوم دارند، مقاومت پوشش در برابر سایش اهمیت ویژهای دارد.
- تغییر رنگ: تغییر رنگ یا کاهش براقیت در مدت کوتاه میتواند نشانه وجود مشکل در پوشش یا فرآیند آبکاری باشد.
چرا برخی قطعات بعد از مدت کوتاهی تغییر رنگ میدهند؟
تغییر رنگ سریع قطعات آبکاری شده میتواند دلایل مختلفی داشته باشد و همیشه به یک عامل مشخص مربوط نیست. ضخامت نامناسب پوشش، آمادهسازی ضعیف سطح، کیفیت نامناسب مواد اولیه، شرایط نگهداری و خطا در مراحل آبکاری از عواملی هستند که میتوانند روی پایداری رنگ و ظاهر پوشش تأثیر بگذارند.
برای مثال اگر آمادهسازی سطح به درستی انجام نشده باشد یا پوشش با ضخامت مناسب تشکیل نشده باشد، سطح قطعه ممکن است در برابر عوامل محیطی مقاومت کافی نداشته باشد و ظاهر آن در مدت کوتاهی تغییر کند.
چگونه ضخامت آبکاری روی عمر قطعه تأثیر میگذارد؟
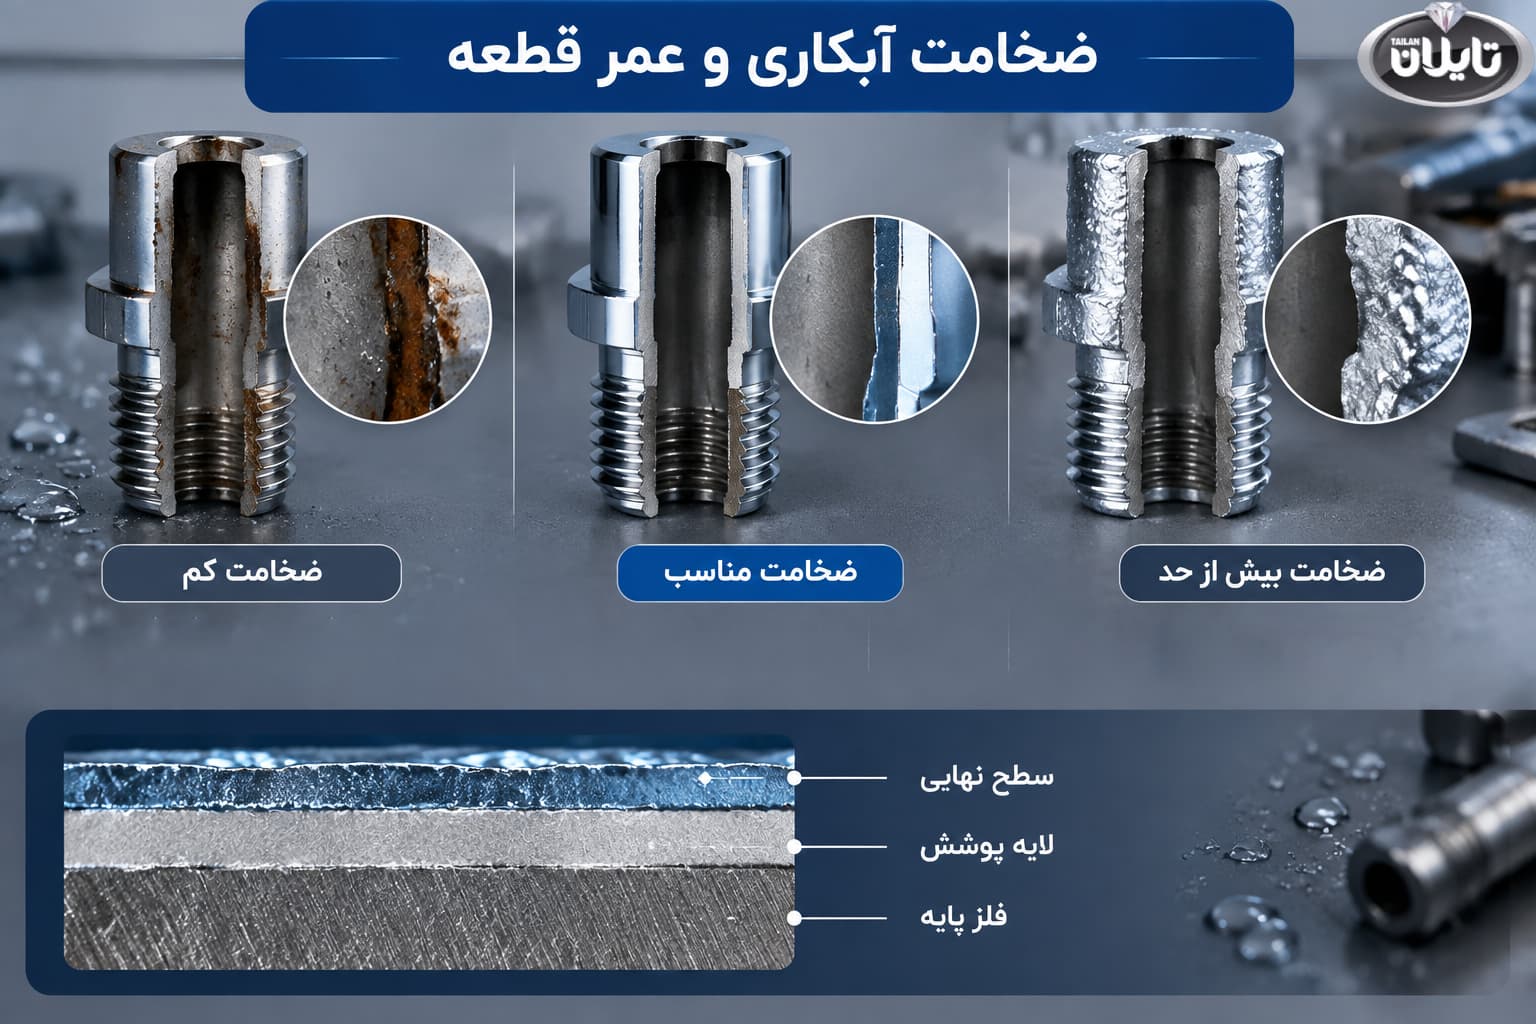
ضخامت پوشش یکی از عوامل مؤثر بر دوام آن است، اما ضخامت بیشتر لزوما به معنای کیفیت بالاتر نیست. ضخامت باید متناسب با نوع پوشش، جنس قطعه و شرایط کاری تعیین شود.
پوششی که ضخامت آن کمتر از مقدار موردنیاز باشد، ممکن است در برابر خوردگی یا سایش زودتر دچار افت عملکرد شود. برای مثال در قطعهای که به طور مداوم در معرض رطوبت یا اصطکاک قرار دارد، کنترل ضخامت پوشش اهمیت بیشتری پیدا میکند. بنابراین ضخامت مناسب باید بر اساس کاربرد واقعی قطعه و الزامات فرآیند تعیین و با تجهیزات اندازهگیری کنترل شود.
چه عواملی روی کیفیت آبکاری تأثیر میگذارند؟
کیفیت پوشش نهایی نتیجه عملکرد مجموعهای از عوامل در طول فرآیند آبکاری است. حتی اگر ماده پوشش دهنده مناسب باشد، آمادهسازی نامناسب سطح یا کنترل نکردن شرایط فرآیند میتواند باعث کاهش کیفیت پوشش شود. مهمترین عوامل مؤثر بر کیفیت آبکاری عبارتاند از:
- جنس قطعه: جنس و ساختار فلز پایه بر روش آمادهسازی و انتخاب نوع پوشش تأثیر دارد.
- آمادهسازی سطح: چربیگیری، اسیدشویی و حذف آلودگیها برای ایجاد اتصال مناسب پوشش اهمیت دارند.
- کیفیت مواد شیمیایی: ترکیب و کیفیت محلولهای مورد استفاده باید متناسب با فرآیند کنترل شود.
- ضخامت پوشش: ضخامت نامناسب میتواند مقاومت پوشش در برابر خوردگی و سایش را کاهش دهد.
- دمای محلول: تغییرات دما میتواند شرایط فرآیند و کیفیت تشکیل پوشش را تحت تأثیر قرار دهد.
- زمان آبکاری: مدت زمان فرآیند بر میزان تشکیل لایه و ضخامت نهایی آن تأثیر دارد.
- کیفیت تجهیزات: عملکرد صحیح تجهیزات آبکاری و سیستمهای کنترل، برای پایدار ماندن شرایط فرآیند ضروری است.
- مهارت اپراتور: تنظیم و کنترل صحیح مراحل مختلف فرآیند به تجربه و مهارت اپراتور وابسته است.
اشتباهات رایج در انتخاب نوع آبکاری برای قطعات مختلف
یکی از خطاهای رایج انتخاب نوع پوشش صرفا بر اساس ظاهر و رنگ نهایی قطعه است. در حالی که پوششی که برای یک قطعه تزئینی مناسب است، لزوما برای قطعهای که در معرض رطوبت، سایش یا شرایط محیطی سخت قرار دارد انتخاب مناسبی نیست.
برای مثال در قطعاتی که در محیط مرطوب استفاده میشوند، مقاومت در برابر خوردگی باید یکی از معیارهای اصلی انتخاب باشد. در قطعاتی که تماس و اصطکاک مداوم دارند، مقاومت سایشی اهمیت بیشتری پیدا میکند و در قطعات تزئینی علاوه بر دوام، یکنواختی، براقیت و پایداری ظاهر نیز باید در نظر گرفته شود.
بنابراین انتخاب پوشش باید بر اساس جنس قطعه، شرایط محیطی، میزان سایش، هدف از پوشش و ویژگیهای مورد انتظار از سطح نهایی انجام شود نه صرفا بر اساس ظاهر آبکاری.
تفاوت آبکاری با رنگ، آنادایز و پوشش PVD
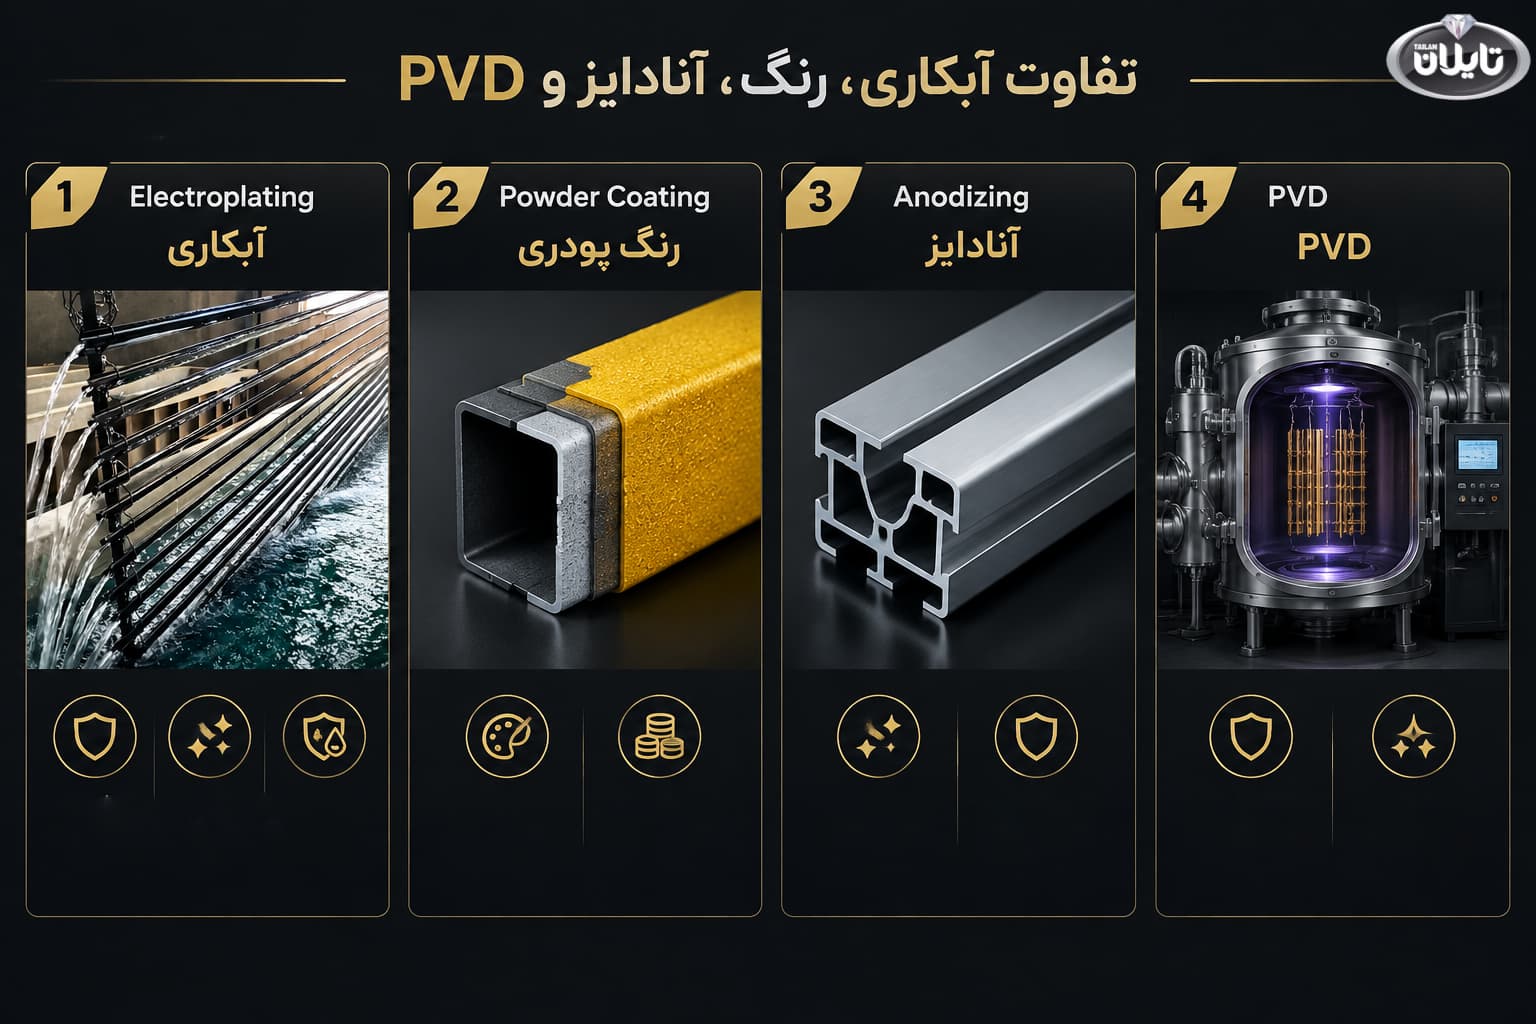
آبکاری، رنگ، آنادایز و پوشش PVD همگی برای تغییر یا بهبود ویژگیهای سطح قطعه استفاده میشوند، اما نحوه ایجاد پوشش، عملکرد و کاربرد آنها یکسان نیست. آبکاری معمولا با ایجاد یک لایه فلزی روی سطح انجام میشود، در حالی که در رنگ پودری یک لایه رنگی روی سطح ایجاد و سپس پخت میشود.
آنادایز بیشتر برای قطعات آلومینیومی به کار میرود و با ایجاد یک لایه اکسیدی کنترل شده ویژگیهای سطح را تغییر میدهد. PVD نیز با ایجاد یک لایه بسیار نازک در محیط خلأ، امکان دستیابی به ظاهر و ویژگیهای سطحی متنوع را فراهم میکند. تفاوت آبکاری با رنگ، آنادایز و پوشش PVD در جدول زیر بررسی شده است:
| روش پوششدهی | دوام | ظاهر | مقاومت | قیمت | کاربرد شاخص |
|---|---|---|---|---|---|
| آبکاری | بالا، بسته به نوع فلز و ضخامت پوشش | فلزی، براق یا مات | مناسب در برابر خوردگی و سایش، بسته به نوع پوشش | متوسط تا بالا | یراقآلات، قطعات فلزی، قطعات تزئینی و صنعتی |
| رنگ پودری الکترواستاتیک | مناسب | تنوع رنگ و پوشش بالا | مقاومت مناسب در برابر خراش و عوامل محیطی | معمولا اقتصادیتر | قطعات فلزی، تجهیزات و محصولات دکوراتیو |
| آنادایز | بالا در صورت اجرای مناسب | فلزی و یکنواخت با تنوع رنگ محدودتر | افزایش مقاومت سطح آلومینیوم در برابر خوردگی و سایش | متوسط تا بالا | قطعات و پروفیلهای آلومینیومی |
| PVD | بالا | تنوع ظاهری و رنگی بالا | مقاومت مناسب در برابر سایش و شرایط سطحی | معمولاً بالاتر | یراقآلات، قطعات دکوراتیو و قطعاتی که ظاهر و مقاومت سطح اهمیت دارد |
پشت صحنه کنترل کیفیت در خطوط آبکاری صنعتی
کیفیت آبکاری فقط در مرحله نهایی و با مشاهده ظاهر قطعه مشخص نمیشود. یک پوشش باکیفیت باید از زمان ورود مواد اولیه تا آمادهسازی سطح، اجرای پوشش و بازرسی نهایی تحت کنترل باشد.
هر خطا در یکی از این مراحل میتواند باعث تغییر رنگ، کاهش چسبندگی، خوردگی زودهنگام یا کاهش دوام پوشش شود. کنترل کیفیت در خطوط آبکاری صنعتی شامل مراحل زیر است:
- کنترل کیفیت مواد اولیه: جنس و کیفیت فلز پایه، ترکیب مواد مورد استفاده در فرآیند و کیفیت مواد مصرفی روی نتیجه نهایی اثر مستقیم دارند. به همین دلیل مواد اولیه پیش از ورود به فرآیند باید از نظر مشخصات موردنیاز تولید بررسی شوند.
- کنترل آمادهسازی سطح: پیش از ایجاد پوشش، سطح قطعه باید از چربی، آلودگی، اکسیدها و… پاک شود. چربیگیری و اسیدشویی از مراحل مهم آمادهسازی هستند، زیرا باقی ماندن آلودگی روی سطح میتواند چسبندگی و یکنواختی پوشش را کاهش دهد.
- کنترل دمای محلولها: دمای محلول آبکاری یکی از پارامترهای مؤثر بر شرایط فرآیند است. تغییر نامناسب دما میتواند بر نحوه تشکیل پوشش و کیفیت سطح نهایی اثر بگذارد، بنابراین دما باید متناسب با فرآیند مورد استفاده کنترل شود.
- اندازهگیری ضخامت پوشش: ضخامت پوشش باید متناسب با جنس قطعه، نوع پوشش و شرایط استفاده انتخاب و کنترل شود. پوشش بیش از حد نازک ممکن است حفاظت و دوام مورد انتظار را ایجاد نکند و ضخامت نامتناسب نیز میتواند روی ظاهر و عملکرد قطعه اثر بگذارد.
- تست چسبندگی: در آزمون چسبندگی، میزان اتصال لایه پوشش به سطح زیرین بررسی میشود. پوشش مناسب نباید در شرایط استفاده معمول دچار جداشدگی یا پوسته پوسته شدن شود.
- تست Salt Spray: آزمون Salt Spray یا مه نمکی برای ارزیابی مقاومت پوشش در برابر خوردگی در شرایط آزمایشگاهی کنترل شده استفاده میشود. این آزمون میتواند اطلاعات مناسبی درباره عملکرد پوشش در برابر خوردگی ارائه دهد و برای مقایسه کیفیت پوششها نیز کاربرد دارد.
- بازرسی نهایی قطعات: در پایان فرآیند قطعات از نظر یکنواختی سطح، رنگ و براقیت، وجود لکه یا ناپیوستگی، چسبندگی و سایر مشخصات موردنیاز بررسی میشوند. این مرحله کمک میکند قطعاتی که با مشخصات کیفی تعیین شده مطابقت ندارند، پیش از رسیدن به مرحله بسته بندی یا عرضه شناسایی شوند.
استانداردهای آبکاری در گروه صنعتی تایلان
در تولید قطعات فلزی، کیفیت پوشش به عواملی مانند جنس ماده اولیه، آمادهسازی سطح، نوع و ضخامت پوشش، ظاهر و مقاومت سطحی وابسته است. در گروه صنعتی تایلان به عنوان تولیدکننده یراق آلات کابینت و کمد نیز کنترل کیفیت با توجه به مشخصات فنی و نوع پوشش محصول انجام میشود.
در فرآیند کنترل، مواردی مانند ابعاد، ضخامت پوشش، رنگ و براقیت، چسبندگی، سختی، مقاومت در برابر ضربه، خمش و خوردگی بررسی میشوند. در تولید قطعات آلومینیومی نیز استفاده از بیلت 6063 و کنترل مراحل تولید و پرداخت سطح، بخشی از فرآیند است.
فینیشینگهای مورد استفاده در محصولات تایلان شامل آنادایز، رنگ پودری الکترواستاتیک، پولیش و پرداخت برس خورده است. در برخی محصولات فلزی نیز از آبکاری نیکل و کروم استفاده میشود.
در لولههای آبکاری، لایههای نیکل و کروم روی زیرلایه آهنی یا فولادی ایجاد میشوند. نیکل بیشتر برای مقاومت در برابر خوردگی و کروم برای براقیت و سختی سطح به کار میرود.
قابل ذکر است که انتخاب فینیشینگ نیز بر اساس جنس قطعه، کاربرد محصول و ویژگیهای مورد انتظار از سطح انجام میشود.
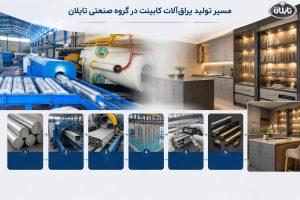
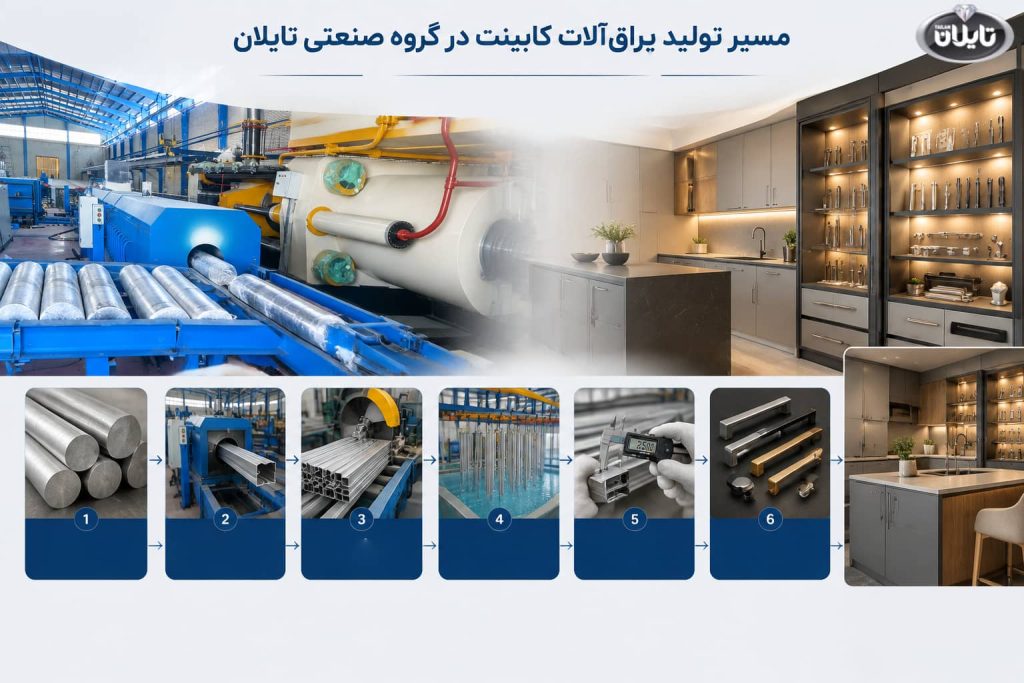
مطالعه بیشتر: مسیر تولید یراق آلات کابینت در گروه صنعتی تایلان
چک لیست ارزیابی کیفیت آبکاری هنگام خرید قطعات
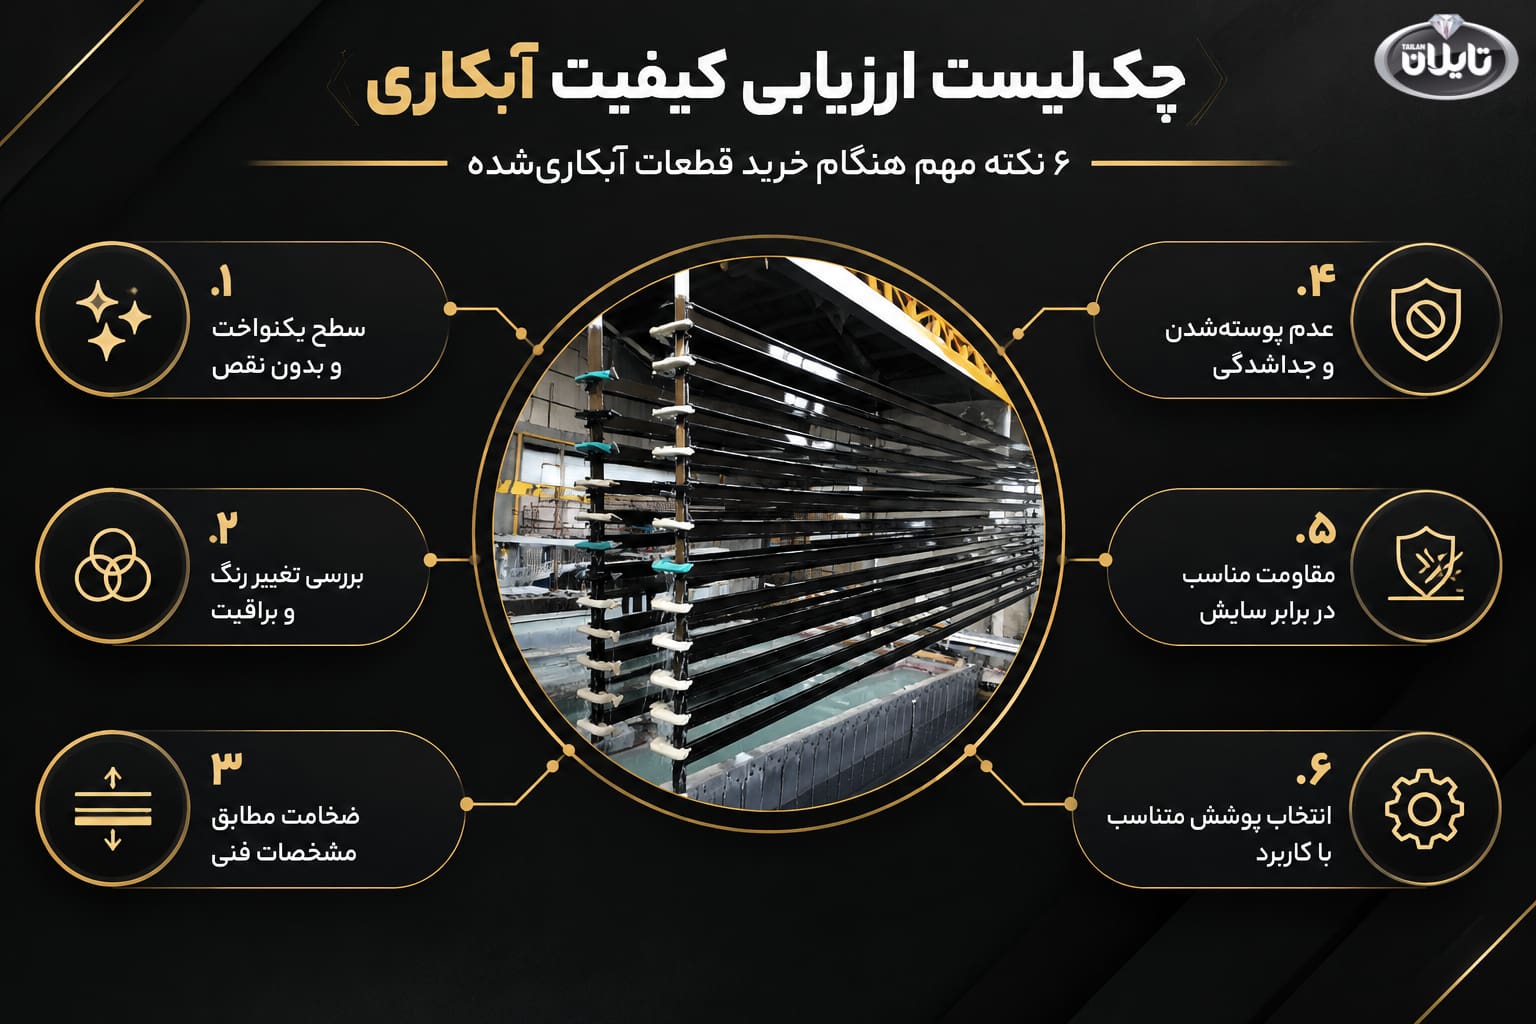
هنگام خرید قطعات آبکاری شده فقط براق بودن یا یکنواختی ظاهری سطح را ملاک قرار ندهید. کیفیت واقعی پوشش به چسبندگی، ضخامت، مقاومت در برابر خوردگی و تناسب نوع آبکاری با کاربرد قطعه نیز وابسته است. برای یک بررسی اولیه میتوان از چکلیست زیر استفاده کرد:
- آیا سطح قطعه یکنواخت است؟ سطح نباید دارای لکه، ناپیوستگی، ترک یا اختلاف شدید در رنگ و براقیت باشد.
- آیا تغییر رنگ مشاهده میشود؟ تغییر رنگ غیرعادی میتواند نشانه مشکل در فرآیند، آمادهسازی سطح یا شرایط نگهداری باشد.
- آیا ضخامت پوشش مطابق مشخصات فنی است؟ ضخامت باید متناسب با نوع پوشش، جنس قطعه و شرایط استفاده باشد.
- آیا پوشش چسبندگی مناسبی دارد؟ لایه پوشش نباید به راحتی جدا یا پوسته پوسته شود.
- آیا پوشش در برابر سایش مقاوم است؟ برای قطعاتی که به صورت مرتب لمس، جابهجا یا استفاده میشوند، مقاومت سایشی اهمیت ویژهای دارد.
- آیا نوع آبکاری با کاربرد قطعه متناسب است؟ انتخاب پوشش باید بر اساس جنس زیرلایه، شرایط محیطی، میزان سایش، ظاهر موردنظر و طول عمر مورد انتظار انجام شود.
سخن نهایی، آبکاری پوشش مناسب برای دوام و کیفیت بیشتر
آبکاری فقط برای تغییر ظاهر قطعه نیست، نوع پوشش، روش اجرا و کیفیت آمادهسازی سطح میتوانند به صورت مستقیم بر مقاومت در برابر خوردگی، سایش، دوام و ظاهر نهایی محصول تأثیر بگذارند. به همین دلیل آبکاری مناسب باید بر اساس جنس قطعه، شرایط استفاده، میزان تماس با رطوبت و مواد خورنده، میزان سایش و ویژگیهای ظاهری مورد انتظار انجام شود.
آبکاری نیکل و کروم، پوششهای مختلف فلزی و روشهایی مانند آبکاری الکتریکی، PVD و پوشش پودری، هرکدام برای شرایط و کاربردهای متفاوتی مناسب هستند.
از طرف دیگر کیفیت نهایی تنها به انتخاب نوع پوشش وابسته نیست و آمادهسازی سطح، ضخامت پوشش، کنترل مواد و محلول آبکاری، تجهیزات و کنترل کیفیت نیز نقش مهمی دارند.
در نتیجه برای دستیابی به یک پوشش باکیفیت و بادوام باید مجموعهای از عوامل فنی از انتخاب روش و مواد اولیه تا اجرای فرآیند و آزمونهای کنترل کیفیت در نظر گرفته شود. شناخت این عوامل به تولیدکنندگان و خریداران کمک میکند تا پوششی متناسب با کاربرد واقعی قطعه انتخاب کنند و از کیفیت و عمر مفید آن اطمینان بیشتری داشته باشند.